
STOKA / Por dónde empezar

Los seis procesos de un almacén y cuál conviene mejorar primero

Un almacén, depósito o bodega se atasca siempre en uno de seis procesos: el espacio y el layout, la recepción, la preparación de pedidos, el control de inventario, el despacho o las devoluciones. STOKA releva los seis con los datos de su operación, le dice cuál está frenando a los demás y por cuál conviene empezar.

Cuéntenos su problema
  • Evaluación sin cargo con sus datos
  • Del orden a la automatización, por etapas
  • Proyectos en toda Latinoamérica

Esta página recorre la optimización de almacenes en tres partes

Primero, un índice con los seis procesos y lo que resuelve cada uno. Después, un bloque por problema: qué se ve, qué lo causa, qué trabajo lo corrige y dónde se desarrolla completo. Al final, el criterio para decidir por cuál empezar y las preguntas frecuentes.

La optimización de un almacén empieza por saber cuál de los seis procesos frena a los demás, y casi nunca es el que más ruido hace. Un pedido que sale tarde puede venir de una preparación lenta, de un ingreso registrado al día siguiente o de un saldo que no cierra. Por eso se lee al revés: del síntoma hacia atrás, hasta el proceso que lo originó.

Por qué empezamos por el espacio

No se quedó sin espacio. Se quedó sin piso.

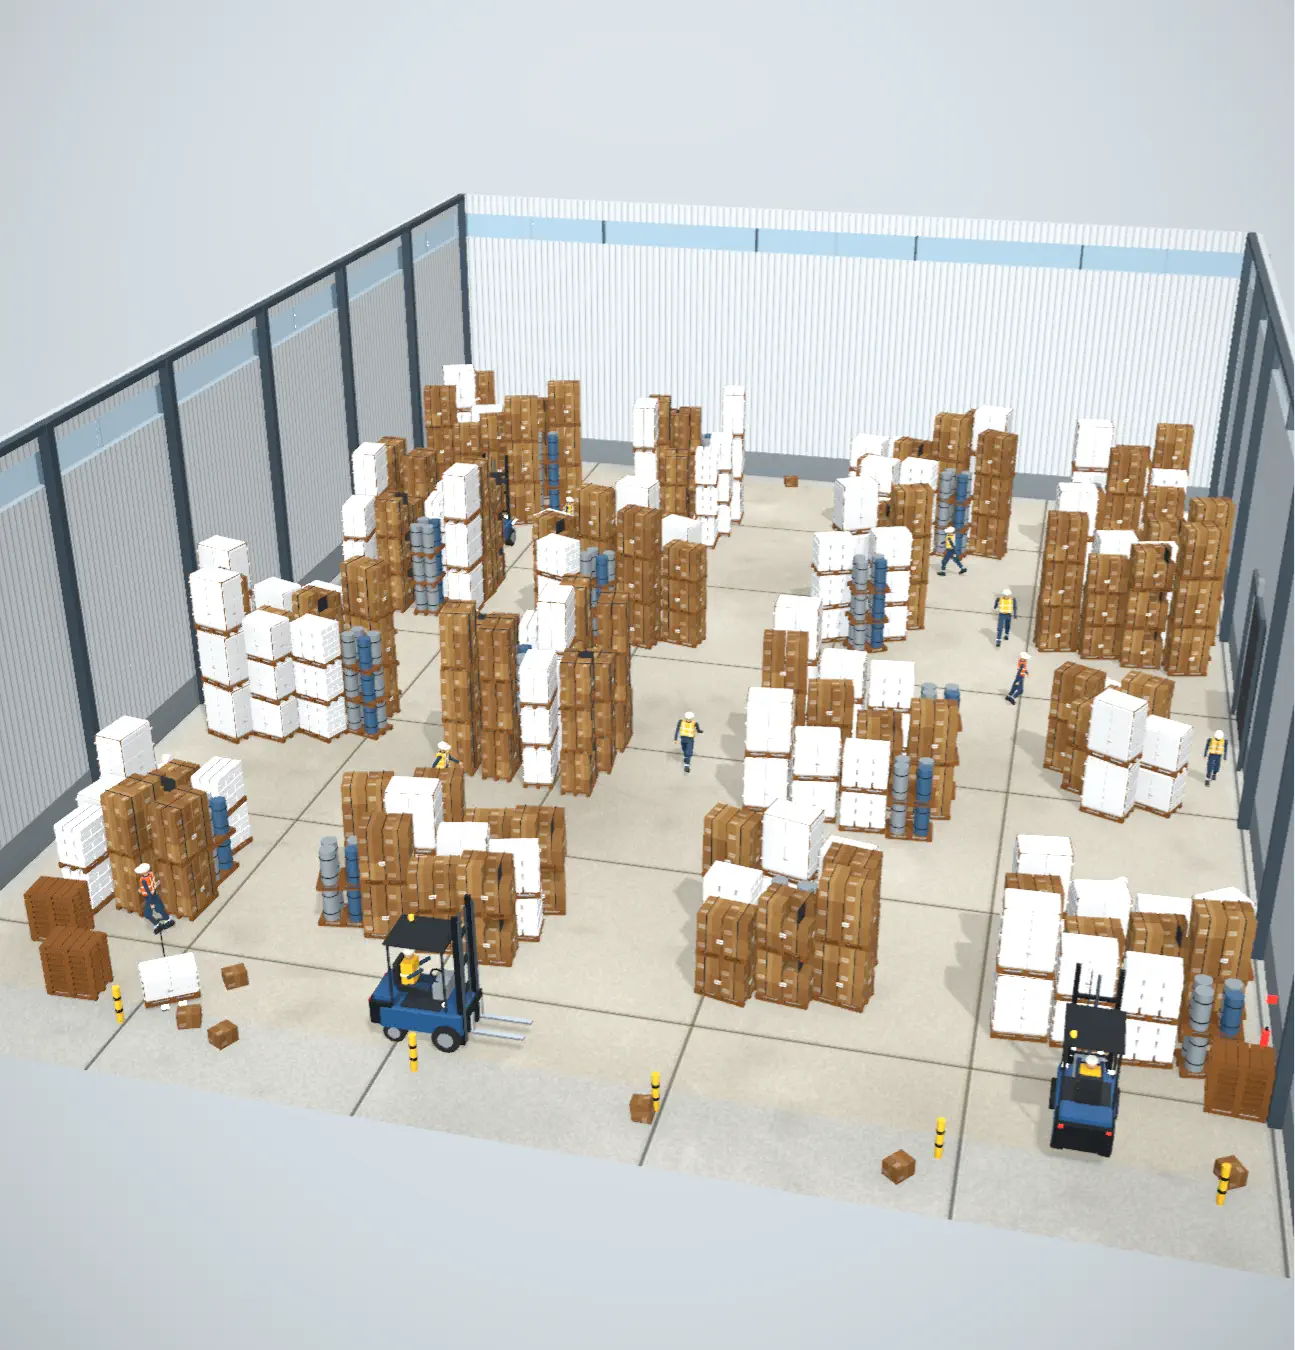
La mayoría de los depósitos llenos están usando menos de la mitad de su volumen: todo lo que está por encima de donde llega el autoelevador está vacío.

Alquilar, construir o mudarse compran metros nuevos. Densificar le devuelve los que ya está pagando.

Ver cómo se mide la capacidad real
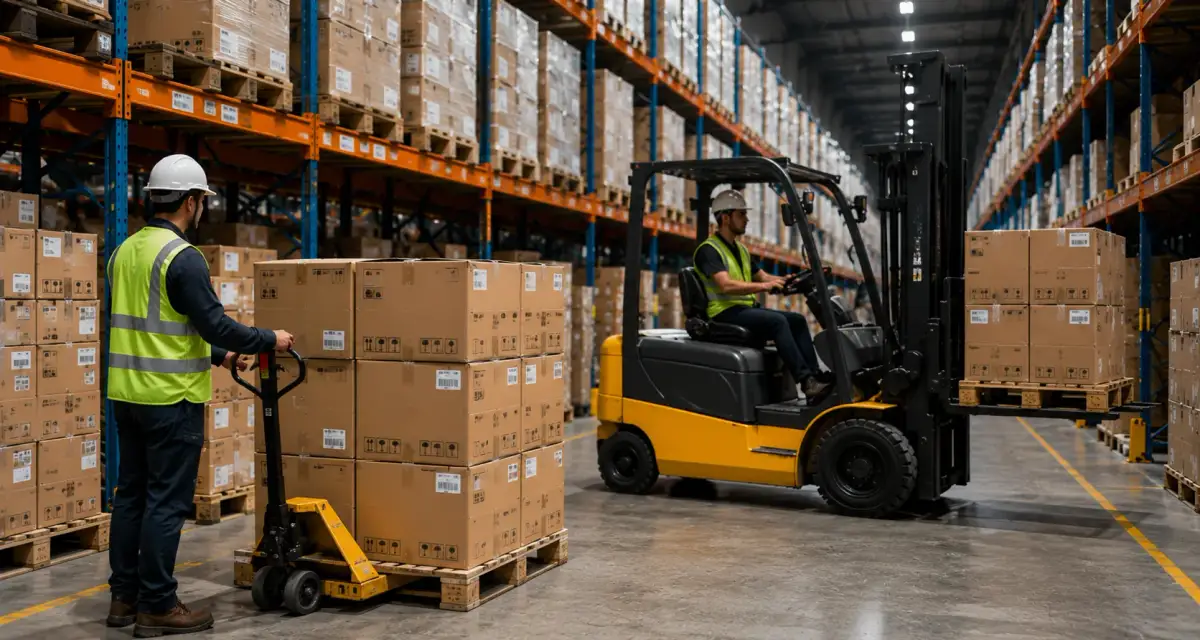
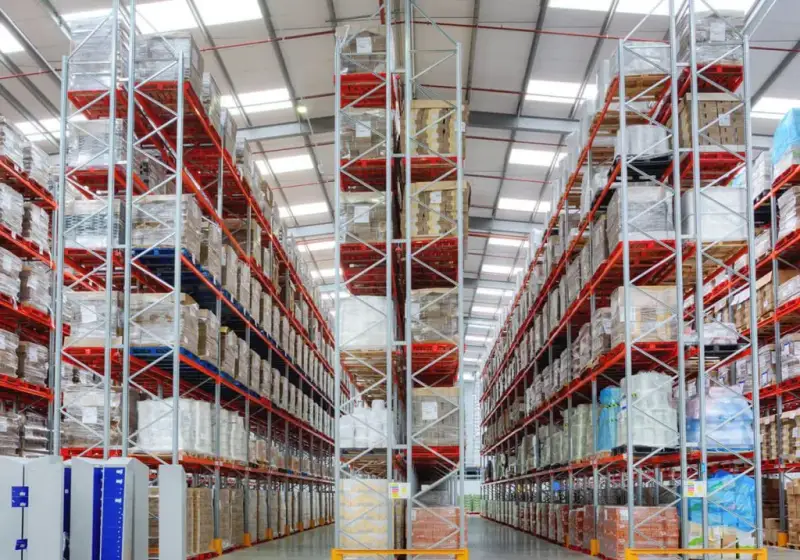
Vista de un depósito con la mercadería apilada en el piso y todo el volumen de arriba sin usar
Animación de referencia

Seis problemas frecuentes

Seis problemas de almacén, y qué hace STOKA con cada uno

01

Se quedó sin espacio

El almacén se llenó y todavía no está lleno: hay carga en las calles, pallets al pie de las estanterías y niveles altos vacíos.

Qué hace STOKA con esto

La causa casi siempre es la misma: la planta se agotó antes que el volumen, porque la altura útil termina donde llega el alcance de los autoelevadores o montacargas que ya tiene. STOKA mide cuánto guarda hoy el edificio contra cuánto podría guardar, reordena los productos por rotación y revisa el ancho de calle, que se paga y no almacena. Eso solo ya devuelve posiciones, sin comprar equipos.

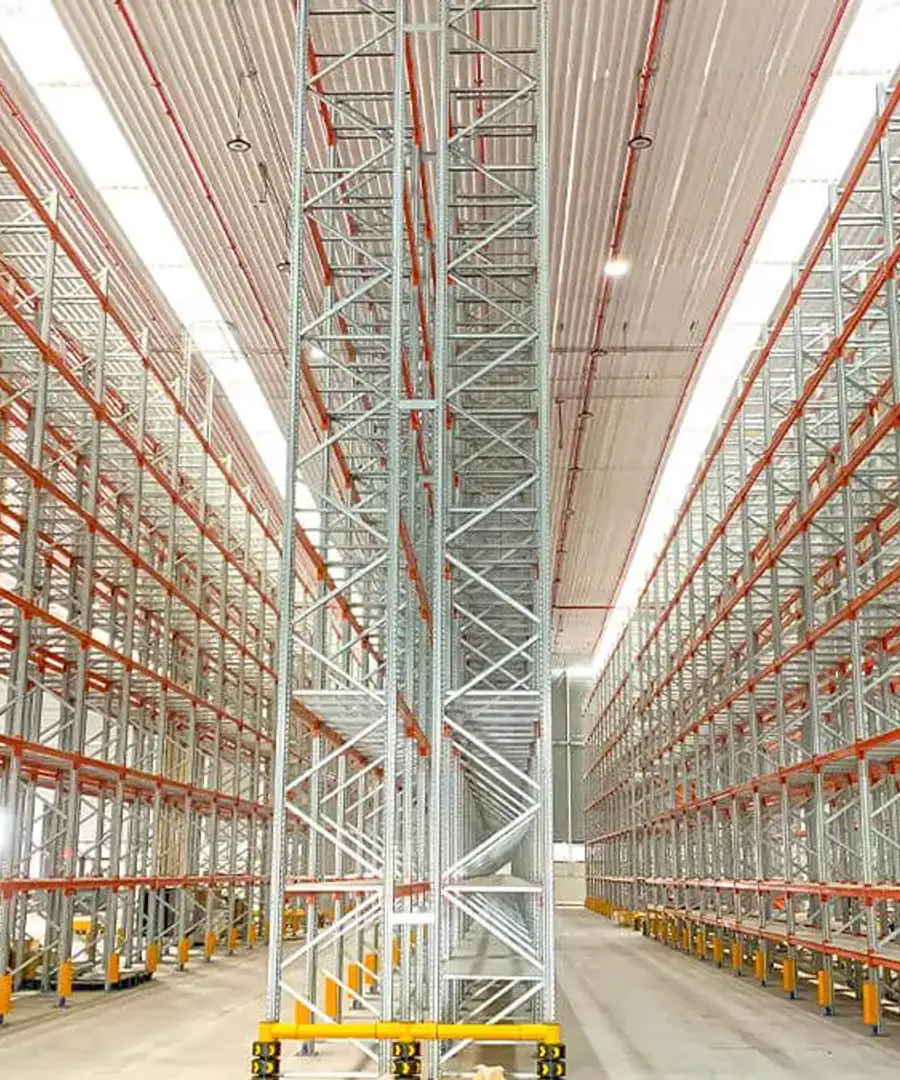
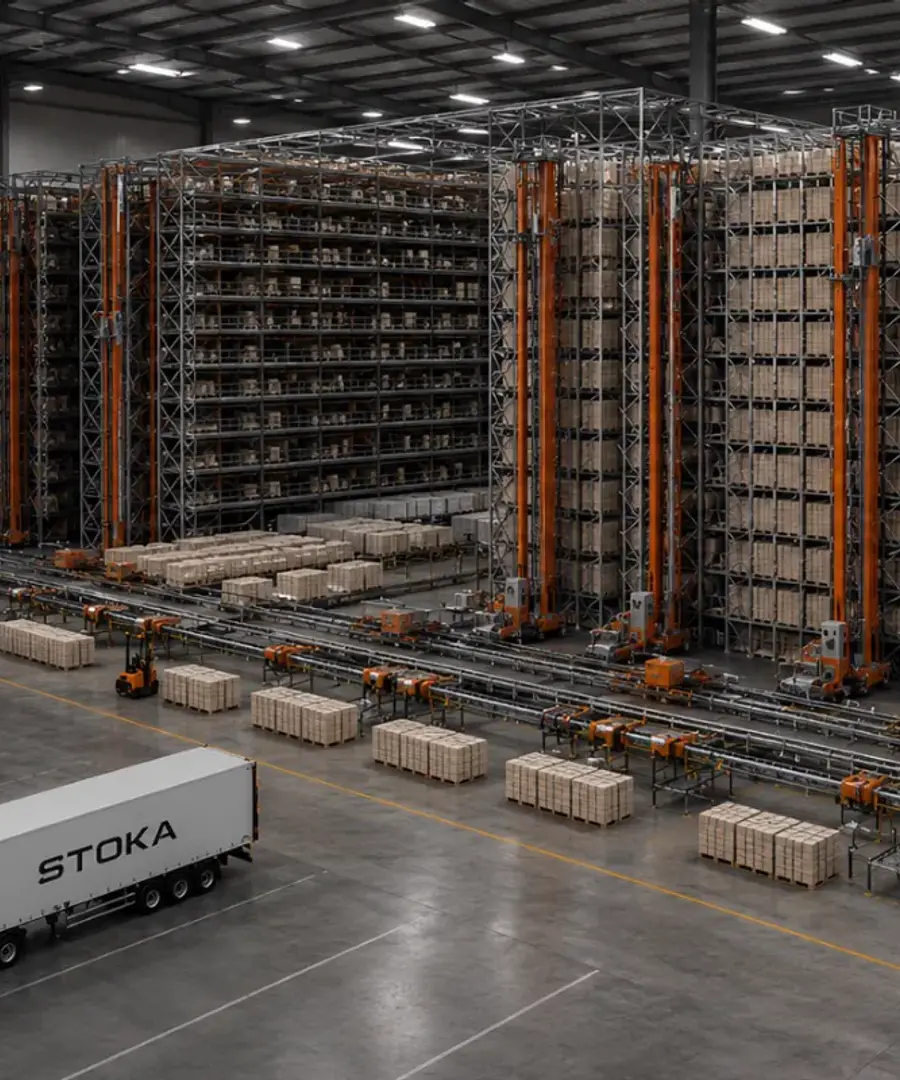
Cuando esa ronda se agota, el camino sigue en altura, con un destino conocido: comparado con un sistema convencional de estanterías selectivas, una instalación densificada guarda hasta tres veces más en la misma planta y libera hasta un 66% de la superficie ocupada. El precio del metro cuadrado, con su fuente y su país, está en esa página.

02

La recepción se colapsa

Un camión llega sin turno y espera. El andén descarga en el orden en que los camiones aparecen y, al cerrar el turno, buena parte de lo que entró sigue apoyada en la playa sin una posición asignada.

Qué hace STOKA con esto

La causa está en el criterio con el que se mide el ingreso: se lo juzga por lo rápido que se vacía el camión, cuando lo que ordena el resto del día es a qué hora esa carga quedó guardada y dada de alta. STOKA reparte los ingresos en franjas acordadas con el área de compras, le pone a la playa un límite físico y posiciones rotuladas, define por escrito cuánto se verifica de cada proveedor y adelanta el registro al momento de verificar.

Hay un número que se puede tomar hoy, sin sistema y sin proyecto: cuántas posiciones de la playa quedan ocupadas al terminar el turno. Lo cuenta el supervisor, un día cualquiera.

03

Los pedidos salen tarde o salen mal

El equipo prepara todo el turno, aparecen horas extra todas las semanas y aun así vuelven reclamos: faltó una línea, o salió un artículo que no era.

Qué hace STOKA con esto

La causa se reparte entre dos cosas que se corrigen juntas: el recorrido, porque el turno se va caminando más que tomando producto; y la confirmación, porque nadie valida la línea en el momento en que la levanta. STOKA ordena las ubicaciones según en cuántos pedidos aparece cada producto, elige el método que corresponde al tamaño y a la repetición de los pedidos, y deja el procedimiento escrito y los indicadores armados.

Que el cambio funcionó se ve en una medición que no necesita sistema: la diferencia entre el preparador más rápido y el más lento del mismo turno, armando el mismo tipo de pedido. Si esa brecha se achica, el método quedó estandarizado; si no, el orden nuevo lo está sosteniendo una persona sola.

Y cuando la brecha ya se cerró, el recorrido no se puede acortar más y el volumen sigue creciendo, lo que queda por ganar deja de estar en el proceso: está en la tecnología que trae el producto y valida cada línea.

04

El stock del sistema no coincide con el del pasillo

Antes de comprometer una fecha, alguien va hasta la posición y cuenta a mano lo que la pantalla debería decir. Los pedidos se caen al preparar, y el ajuste del período descuenta casi siempre.

Qué hace STOKA con esto

La causa es de origen y no de recuento: el saldo se rompe en el instante en que un movimiento ocurre y nadie lo confirma. STOKA codifica las ubicaciones, define qué queda registrado en cada traslado y quién lo registra, y solo después arma el conteo por clases de rotación y de valor. Ese rastro lo guarda un WMS: el software de gestión de almacenes que asigna las posiciones y anota quién movió qué, cuándo y desde dónde.

El dato verificable acá es una regla de medición: un porcentaje de exactitud se informa siempre diciendo sobre qué se contó. La base más simple para arrancar son las ubicaciones que coincidieron con el saldo, sobre las contadas en el período.

05

El despacho se apila en la playa

Sobre el final del turno, la zona de salida es la más apretada del almacén: ahí se mezclan los pedidos cerrados con los que tienen una línea pendiente, y el transporte queda detenido hasta que aparece lo que falta.

Qué hace STOKA con esto

La causa es que esa zona recibe todo lo que baja del armado sin una posición asignada por pedido ni por ruta: nada distingue lo listo de lo incompleto, y la verificación termina haciéndose contra reloj. STOKA delimita la consolidación, define qué pedidos se revisan enteros y cuáles por muestra según su riesgo, y fija el orden en que los pallets suben al camión, en sentido inverso a la ruta.

Lo que conviene medir sale de dos horarios que su operación ya registra: cuándo llegó a la zona de salida la última línea de cada pedido y a qué hora estaba comprometida la salida del camión. La diferencia la lleva el encargado de expedición.

06

Las devoluciones se acumulan

Hay un rincón del almacén con productos que volvieron y todavía no son nada: no están disponibles, no están dados de baja y ocupan piso. Nadie sabe de cuándo es cada uno.

Qué hace STOKA con esto

La causa es que un producto devuelto entra sin estado y necesita que alguien defina el suyo; mientras esa decisión no tenga dueño, plazo ni lugar, la pila crece y la operación del día va primero. STOKA le asigna una zona con capacidad calculada sobre el mes más cargado, escribe con qué evidencia se define el destino de cada unidad —disponible, reacondicionamiento, otro canal o baja— y deja una lista de motivos acotada, sin campo de texto libre.

El indicador que ordena esto se calcula con lo que ya tiene registrado: cuánto de lo que volvió en el mes sigue sin decisión al cierre, sobre el total que entró. Si no baja, el criterio está escrito y no se aplica.

El criterio de orden

Por cuál empezar: cómo se decide

No se eligen los seis a la vez, ni se empieza por el que más molesta. Son cuatro criterios, y los cuatro se resuelven con datos propios.

  1. 01

    Cuál le pone el techo

    Un proceso marca el límite de los que vienen después: si el ingreso se registra tarde, la preparación busca donde el sistema dice y la salida hereda el error. El ingeniero de STOKA lo identifica con el responsable del almacén.

  2. 02

    Cuál se arregla sin comprar

    Ordenar ubicaciones, escribir el criterio de verificación, repartir la descarga en franjas y capacitar a cada turno no exigen inversión en equipos. Es el escalón por donde entra la mayoría de los proyectos.

  3. 03

    Cuál necesita estructura primero

    Hay mejoras que no se sostienen sin algo instalado: una playa sin posiciones rotuladas vuelve al desorden, y sin estanterías no hay forma de ubicar por rotación. Ahí el orden se invierte: primero la estructura, después el procedimiento.

  4. 04

    Cuál ya está en su techo

    Un proceso ordenado, medido y capacitado que aun así no da abasto ya no tiene recorrido por procedimiento: ese es el que se evalúa con tecnología. En el mismo trabajo le mostramos dónde y cuándo conviene automatizar, y también si todavía no conviene.

Preguntas frecuentes sobre por dónde empezar

¿Por cuál proceso conviene empezar?

Por el que limita a los demás, que rara vez es el que más se queja. Para reconocerlo, tome tres pedidos que salieron mal el mes pasado y sígalos hacia atrás hasta el punto donde el dato dejó de coincidir con la carga.

¿Se puede mejorar sin comprar nada?

En varios de los seis, sí: recepción, preparación, inventario, despacho y devoluciones mejoran ordenando ubicaciones, criterios y registros. El límite aparece cuando el proceso ya está ordenado y el volumen sigue subiendo, o cuando falta la estructura sobre la que apoyar ese orden.

¿Cuánto tarda una mejora de proceso?

No hay un promedio publicable: el plazo se cierra después del relevamiento. Lo que lo mueve es concreto: cuántas posiciones hay que rotular o mover, cuántos turnos hay que capacitar y con qué ventana opera el almacén. Con esos tres datos, la fecha se compromete.

¿Tengo que resolver los seis procesos juntos?

No. Se toma de a uno, con su medición antes y después. El riesgo de elegir mal no es gastar de más: es no mover el resultado. Acelerar la preparación cuando el problema nace en el ingreso deja al equipo buscando más rápido lo que el sistema ubicó mal.

¿En qué momento aparece la automatización?

Cuando el proceso ya está ordenado, medido y capacitado, y el volumen sigue creciendo por encima de lo que ese orden puede absorber. Ahí se evalúa qué hace un sistema automático en su operación, con qué tecnología y sobre qué proceso conviene empezar.