Cuando el sistema dice que hay y en la ubicación no hay, el problema casi nunca es el conteo: es un movimiento que ocurrió y no quedó registrado, o que quedó registrado distinto de como ocurrió. Pasa en cualquier almacén, depósito o bodega, con o sin software de gestión. Esta guía repasa las cinco causas que más se repiten, cómo medir la exactitud sin engañarse y cuándo la solución es de proceso, de software o de automatización.
La diferencia no nace en el conteo: nace antes
El conteo es el momento en que la diferencia se ve, no el momento en que se produce.
Cada diferencia de inventario es un movimiento físico que no coincide con su registro: algo entró, salió o cambió de lugar, y el sistema no se enteró, o se enteró de otra cosa. Por eso ajustar el número después de contar no arregla nada: a la semana la diferencia vuelve, porque la causa sigue ahí.
Clave
Conviene distinguir cuatro tipos de diferencia, porque cada uno apunta a una causa distinta. Faltante: hay menos de lo que dice el sistema. Sobrante: hay más. Producto equivocado: la cantidad está, pero es otro producto. Y ubicación equivocada: el producto existe y está bien contado, pero no está donde el sistema dice.
Las tres primeras se ven al contar por producto; la cuarta sólo aparece si se cuenta por ubicación, y es la que más complica la preparación de pedidos.
Causa 1 · Una recepción que no controla contra el remito
La recepción es el único punto donde el dato llega de afuera.
Si ahí se carga lo que dice el remito del proveedor y no lo que efectivamente llegó, la diferencia entra al sistema el primer día y nadie la va a encontrar después.
Clave
Las variantes más comunes son tres: se recibe por bulto sin abrir y se da por buena la cantidad declarada; llegan pallets con varios productos mezclados y se registran como uno solo; o se guarda primero y se registra después, cuando el pallet ya está en altura y nadie lo vuelve a mirar.
La corrección es de proceso: controlar producto, cantidad, estado y, si corresponde, lote y vencimiento antes de registrar, y registrar antes de guardar. Una zona de "listo para guardar" separa lo controlado de lo pendiente.
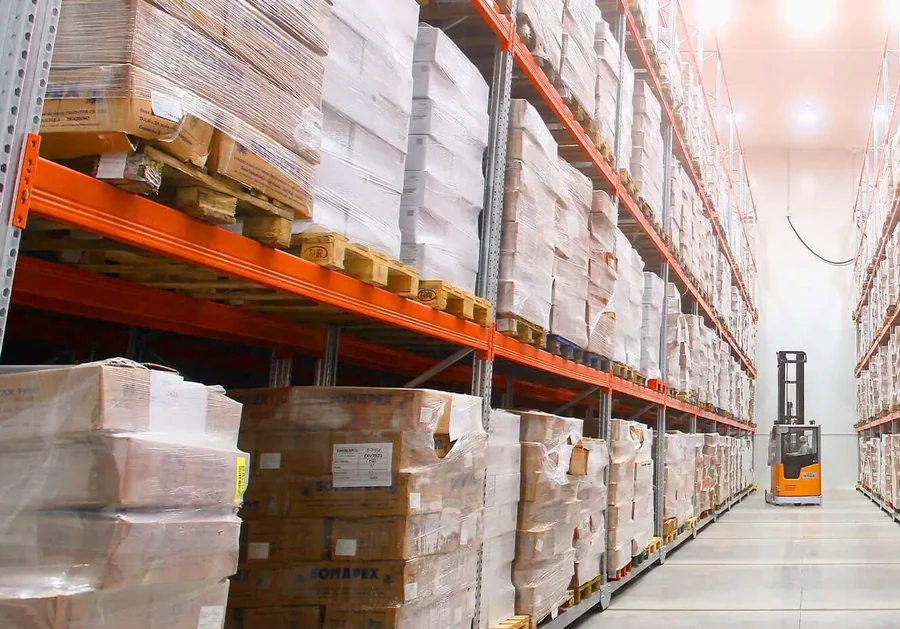
Recepción: controlar lo que entra antes de guardarlo
Causa 2 · Movimientos que ocurren y no se registran
Es la causa más frecuente y la más difícil de ver, porque cada caso parece menor.
Un pallet que se cambia de lugar para hacer espacio y nadie lo registra. Una caja que se presta a producción o a otra sucursal "y después se devuelve". Una rotura que se tira sin darla de baja. Un pedido que se despacha y cuyo remito se carga al día siguiente, o al final del turno, de memoria.
Un pallet que se fracciona y deja una caja suelta en otra ubicación.
Clave
La regla que lo corta es una sola: el movimiento y su registro tienen que ser el mismo acto, o lo más cerca posible. Si el registro se hace después, se hace con lo que alguien recuerda, y la memoria es la peor base de datos del depósito.
Causa 3 · Unidades de medida mezcladas
El sistema cuenta en unidades, compras pide en cajas y el depósito guarda en pallets.
Entre una cosa y otra hay factores de conversión —cuántas unidades por caja, cuántas cajas por pallet— que se cargan una vez y no se revisan nunca. Cuando el proveedor cambia el empaque, el factor queda viejo y cada recepción entra mal por una diferencia que nadie ve, porque el pallet llegó completo.
Clave
Se agrava con las cajas abiertas: si se registran como cajas enteras, el sistema cree que hay más de lo que hay. La corrección es revisar los factores de conversión cada vez que cambia un empaque, y definir en qué unidad se registra cada movimiento.
Causa 4 · Devoluciones sin circuito propio
Lo que vuelve de los clientes suele tener dos destinos, y los dos rompen el inventario.
O vuelve a su ubicación sin revisar y sin registrar el reingreso, y entonces hay sobrante en el sistema que nadie explica; o queda en un rincón esperando que alguien decida qué hacer, y entonces el producto existe pero el sistema no lo sabe.
Clave
Una devolución es una entrada, y necesita su propio proceso: se recibe en una zona separada, se revisa el estado, se clasifica —vuelve a stock, va a reacondicionar o se da de baja—, se registra y recién después se ubica. Mientras eso no pase, la devolución no es stock disponible.
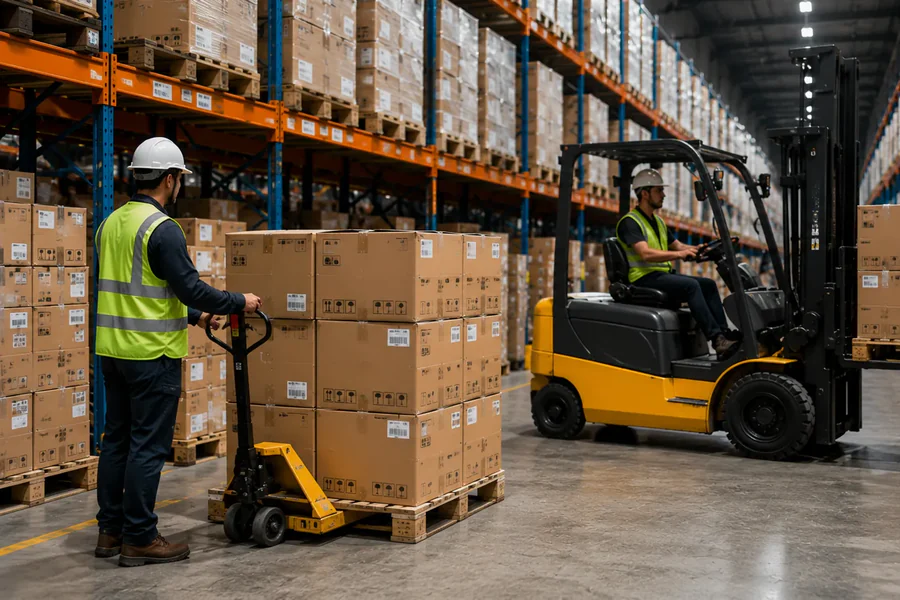
Devoluciones: un circuito propio para lo que vuelve
Causa 5 · Ubicaciones sin código
Cuando las posiciones no tienen dirección, el sistema puede saber cuánto hay de un producto, pero no dónde está.
El guardado se hace donde hay lugar, y la búsqueda depende de quien guardó. El resultado es la diferencia más cara: producto que existe, que está bien contado en el total, y que no aparece cuando hay que despacharlo. Para el cliente, es un faltante igual.
Clave
Codificar cada posición —pasillo, módulo, nivel y posición— y confirmar cada guardado en una dirección es el paso que convierte el inventario por producto en inventario por ubicación, que es el que sirve para trabajar.
Cómo medir la exactitud sin engañarse
La exactitud de inventario compara lo que dice el sistema con lo que se encuentra al contar, y el resultado depende de qué se elige como unidad de medición.
Medida por unidades es la más benévola: una diferencia de pocas unidades sobre un producto con miles se diluye hasta desaparecer. Medida por producto es más exigente. Medida por ubicación es la que muestra lo que vive la operación: cada dirección contada está bien o está mal.
Clave
Dos cuidados evitan el autoengaño. Se suman las diferencias absolutas, no las netas: un faltante y un sobrante del mismo tamaño no se compensan, son dos errores. Y no hay un porcentaje que sirva para todos: la tolerancia se define por criticidad —una diferencia chica en un producto crítico puede frenar un despacho— y se escribe antes de medir, no después.
Conteo cíclico: contar poco y seguido para encontrar la causa
El inventario anual llega tarde: si el número se rompió en marzo, se descubre en diciembre, cuando ya no hay forma de reconstruir qué pasó.
El conteo cíclico cuenta un grupo chico de ubicaciones todos los días, con más frecuencia las de los productos que más rotan, y suma conteos por evento: cuando la preparación encuentra una ubicación vacía, después de una devolución o cuando un producto cambió de lugar.
Clave
Lo que hace valioso al conteo cíclico no es el número que corrige, sino la causa que encuentra. Cada diferencia se anota con su origen probable, y en pocas semanas el mapa muestra en qué causa de las cinco está el problema de su depósito.
Conteo cíclico: cómo se arma el plan sin frenar la operación
Proceso, software o automatización: qué resuelve cada uno
La mayoría de las diferencias se resuelven con proceso, sin inversión: recepción controlada, registro en el momento, factores de conversión revisados, devoluciones con circuito propio y ubicaciones codificadas.
Es el primer paso, y si no se da, ningún sistema lo reemplaza.
Clave
El software de gestión de almacén (WMS, por sus siglas en inglés) se vuelve necesario cuando el volumen y la cantidad de productos hacen imposible sostener el registro a mano. Con lectores de código de barras, cada movimiento se confirma en el momento y en la ubicación, y el sistema asigna dónde guardar.
Pero un WMS no arregla un proceso que no se cumple: si el pallet se mueve sin escanear, el sistema sigue sin enterarse.
Cuándo conviene automatizar el control del stock
En un almacén automático el movimiento y su registro son el mismo acto: el equipo no mueve un pallet ni una caja sin una orden del software, y confirma cada movimiento cuando lo termina.
Eso elimina de raíz la causa 2, la de los movimientos sin registrar, y la causa 5, porque cada posición tiene su dirección y nadie guarda donde hay lugar. No elimina las otras: lo que entra mal desde la recepción entra mal también a un sistema automático, y la exactitud se sigue midiendo con conteos, porque instalar equipos no garantiza un porcentaje.
Clave
Conviene evaluarlo cuando el proceso ya está ordenado y el volumen hace inviable controlar cada movimiento a mano, o cuando el costo de una diferencia —un pedido que no sale, un lote que no se encuentra— es alto y se repite. Antes de eso, la automatización mueve el error más rápido.
Automatización de almacenes: cuándo conviene y qué cambia en el inventario
Lo primero, esta misma semana
Elija los veinte productos que más se mueven, cuente sus ubicaciones antes del primer despacho y anote cada diferencia con una de las cinco causas de esta guía. En dos semanas va a saber si su problema está en la recepción, en los movimientos sin registrar, en las unidades, en las devoluciones o en las ubicaciones, y ése es el dato que define qué corregir primero. Si quiere, lo revisamos con usted en un relevamiento antes de hablar de cualquier inversión.
Servicio: control de inventario del almacén.