
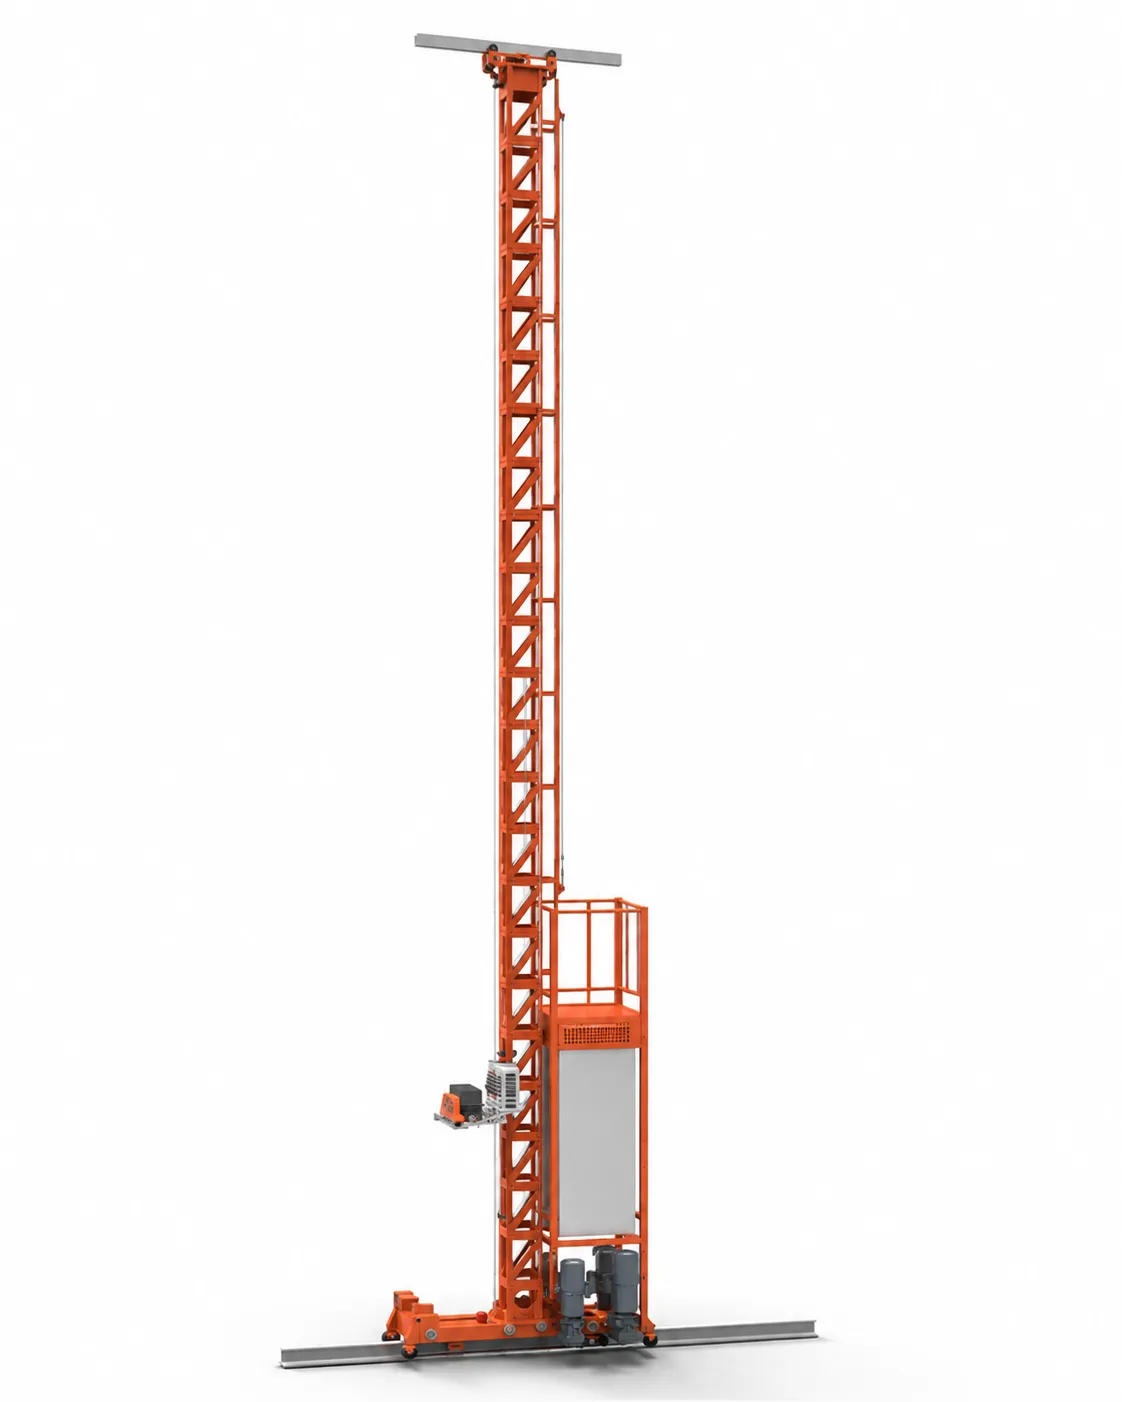
Casi todas las conversaciones sobre automatizar arrancan mal porque tratan a los tres niveles como una escalera: manual abajo, semiautomático en el medio, automático arriba y todo el mundo subiendo. No funciona así. Son tres formas distintas de resolver un depósito, cada una con su punto de equilibrio, y quedarse en la que le corresponde no es conformarse: es no gastar de más. Esta página describe qué hace cada nivel en un depósito real, qué cambia entre uno y otro, y con qué preguntas se ubica en el suyo.
¿Qué diferencia hay entre un depósito manual, uno semiautomático y uno automático?
La diferencia no está en la cantidad de máquinas sino en quién decide y quién ejecuta cada movimiento. En un depósito manual, la persona decide adónde va la mercadería y la lleva. En uno semiautomático, el sistema decide y la persona ejecuta, o al revés: hay equipos que hacen el trabajo pesado y personas que resuelven lo que varía. En uno automático, el sistema decide y ejecuta, y la persona supervisa, alimenta y corrige excepciones. Los tres pueden mover el mismo volumen; lo que cambia es el costo por movimiento, la velocidad con la que reaccionan a un cambio y qué pasa el día que falta gente. Por eso la pregunta correcta nunca es cuál es más moderno, sino cuál se banca su operación.
Manual bien ordenado: qué hace y cuándo gana
Un depósito manual bien resuelto tiene estanterías convencionales, autoelevadores o apiladores, ubicaciones con nomenclatura única, un criterio de rotación aplicado en serio y un sistema de gestión que refleja lo que hay en el piso. La gente camina o maneja, y las decisiones de dónde guardar salen de una regla escrita, no de la memoria del que estaba de turno. Gana en tres situaciones muy concretas: cuando el volumen diario es bajo o muy irregular, cuando la mercadería es demasiado despareja para tener una unidad de carga estándar, y cuando el layout va a cambiar en el corto plazo. También gana cuando el problema real es de orden y no de capacidad: reorganizar un manual desordenado suele liberar más metros y más horas que cualquier compra, y cuesta una fracción. Si está en alguno de esos casos, automatizar ahora es adelantar una inversión que todavía no tiene de dónde devolverse.
Semiautomático: un destino legítimo, no una escala
El semiautomático combina personas y equipos en el mismo flujo, y esa mezcla es una decisión, no una etapa intermedia. En un depósito real puede verse así: estanterías de alta densidad con carros de traslado operados a distancia, un transportador que lleva las cajas desde el sector de preparación hasta despacho, sistemas de almacenamiento vertical para las piezas chicas mientras el resto sigue en estantería convencional, o lectura de códigos en cada movimiento con el software llevando la cuenta. La persona sigue tomando las decisiones que requieren criterio; el equipo se lleva la repetición y el esfuerzo. Se sostiene bien cuando el volumen es firme pero el surtido cambia seguido, cuando conviven productos muy distintos, o cuando el pico estacional es demasiado alto como para dimensionar todo el año contra él. Muchas operaciones se quedan acá para siempre y hacen bien: es el punto donde la inversión y la flexibilidad se cruzan.
Automático: qué resuelve de verdad y qué exige a cambio
La exactitud de inventario se mide comparando el registro con el stock físico. El resultado depende del registro de entradas y salidas, las reglas de ubicación, la capacitación y los controles; instalar software o robots no garantiza un porcentaje de exactitud.
Qué cambia entre un nivel y otro
Para valorar el tiempo recuperado, use el costo real de su operación y mida qué tareas cambian. Distinga horas disponibles para otras actividades, reducción de horas extra y gastos que efectivamente se pueden evitar.
Qué pasa cuando el volumen cambia
Este es el punto que más decisiones da vuelta. Un depósito manual absorbe un pico sumando turnos o personal temporario: se paga caro por unidad, pero se enciende y se apaga con el pico. Un semiautomático absorbe bastante sin tocar nada, y el resto lo cubre con gente. Un automático tiene una capacidad diseñada: por debajo funciona holgado, por encima no hay hora extra que lo estire. Si su operación crece de forma sostenida, esa capacidad fija es una ventaja, porque el costo por movimiento baja a medida que se llena. Si crece a saltos impredecibles o si el pico multiplica varias veces al promedio, la rigidez se vuelve un problema. Por eso el dato de estacionalidad hay que ponerlo sobre la mesa antes de elegir nivel, y no después de firmar.
Las preguntas que ubican su nivel
Cuatro preguntas alcanzan para ubicarse. ¿Tiene una unidad de carga estándar que se respeta todos los días, o cada bulto es distinto? ¿Su volumen diario es parejo o el pico multiplica al promedio? ¿El layout va a seguir igual los próximos años? ¿Y hoy el cuello de botella es de capacidad o de orden? Si la mercadería es despareja, el volumen salta o el layout va a cambiar, su nivel es manual ordenado o semiautomático, y no hay nada que lamentar. El automático rinde cuando las cuatro respuestas van para el mismo lado.
Preguntas frecuentes
No. Es un nivel con su propio punto de equilibrio y muchas operaciones se quedan ahí de forma definitiva, sin perder nada. Combina equipos para lo repetitivo con personas para lo que requiere criterio, y esa mezcla es justamente la ventaja cuando el surtido cambia seguido o conviven productos muy distintos. Tratarlo como escalón intermedio lleva a invertir de más antes de tiempo.
Cuando el volumen diario es bajo o muy irregular, cuando la mercadería es demasiado despareja para tener una unidad de carga estándar, cuando el layout va a cambiar en el corto plazo, o cuando el problema real es de orden y no de capacidad. En ese último caso, reorganizar rotación, layout y nomenclatura de ubicaciones libera más espacio y más horas que cualquier compra, y cuesta mucho menos.
Cambia lo que hace la gente más de lo que reduce cuánta gente hace falta. El sistema se queda con lo repetitivo —caminar a buscar, subir, bajar, acarrear— y las personas pasan a control, calidad, excepciones y mantenimiento, que es donde su criterio vale algo. Cuántos puestos hacen falta después depende de cada operación y sale del relevamiento, con sus volúmenes y sus turnos; no hay un número general y quien se lo dé de antemano está adivinando. Lo que sí cambia en todos los casos es que la operación deja de depender de que dos o tres personas se acuerden dónde está cada cosa.
La instalación de un sistema de STOKA lleva de 3 a 4 meses desde la orden de compra, e incluye fabricación, embarque, montaje y puesta en marcha. Antes hay relevamiento y diseño, cuya duración depende de cuán ordenados estén los datos de la operación. Una mejora dentro del nivel manual, en cambio, suele arrancar en semanas porque no depende de fabricación.
Sí, y es lo más habitual en proyectos reales. Se automatiza la familia de productos con volumen estable y unidad de carga pareja, y el resto sigue operando manual. Lo que hay que definir antes es la frontera: dónde entrega una zona y dónde recibe la otra, con qué documento y bajo qué nomenclatura de ubicaciones única para las dos.