
Automatizar todo de una vez suena ordenado en una presentación y es raro que funcione en un depósito que factura todos los días. El proyecto grande concentra el riesgo, obliga a decidir hoy cosas que se van a entender recién dentro de un año y deja a la operación conviviendo meses con una obra. La alternativa no es automatizar menos: es cortar el proyecto en etapas que valgan por sí solas. Esta página explica cómo se hace ese corte, cómo se elige la primera etapa según la unidad de carga, en qué casos sí conviene automatizar todo junto y qué hay que definir antes de empezar para no quedarse sin salida.
¿Se puede automatizar un almacén por partes?
Sí, y es lo habitual.
Se elige el proceso donde la operación se traba —recepción y guardado, almacenamiento, preparación de pedidos o transporte interno— y se automatiza eso, dejando el resto manual. Automatizar todo de una vez exige más inversión y más plazo, y se justifica en pocos casos, que están más abajo.
Clave
El proceso que traba no es el que se ve peor, sino el que acumula trabajo esperando. Tres señales lo ubican sin ambigüedad: dónde hay cola —carga en playa después de descargar apunta al guardado; carga preparada esperando despacho apunta aguas abajo—, dónde se concentran las horas extra todos los días, y cuál es el primer proceso que se rompe cuando el volumen sube un día cualquiera.
Automatizar el proceso equivocado mejora un indicador y deja el problema exactamente donde estaba, con la inversión ya hecha.
Cada etapa tiene que valer por sí sola
La prueba es simple y conviene hacerla por escrito: si el proyecto se detiene acá para siempre, ¿la operación quedó mejor que antes?
Si la respuesta es no, hay que redefinir el alcance de esa etapa hasta que sea sí. Valer por sí sola quiere decir tres cosas concretas. Que resuelva un problema identificable, no una porción de infraestructura: menos horas de traslado, más posiciones, menos errores de despacho. Que se pueda medir con los mismos indicadores que usa hoy, para que la mejora no sea una impresión.
Clave
Y que la operación quede en un estado estable, sin puentes provisorios ni tareas manuales inventadas para tapar un tramo que todavía no llegó. Un provisorio que dura tres meses se tolera; uno que dura tres años se transforma en el proceso.
Cómo se elige la primera etapa
Por el cuello de botella medido, no por la zona más visible.
Es tentador arrancar por el sector que más se ve o por el que más molesta a la vista, pero la primera etapa tiene que atacar el punto donde hoy se pierde más tiempo o más exactitud, y eso se demuestra con datos: horas de equipo por movimiento, distancia recorrida por línea preparada, tiempo de espera en playa, diferencias de inventario por sector.
Clave
El relevamiento de STOKA sale a buscar exactamente eso antes de proponer nada. Muchas veces el cuello de botella no está donde se cree: no está en el almacenamiento sino en la recepción, o en que el sistema de gestión no sabe dónde está la mercadería. Cuando pasa eso, la primera etapa puede no incluir un solo equipo, y sigue siendo la etapa correcta.
Qué se automatiza primero según la unidad de carga
Cuando la unidad dominante es el pallet completo, el orden lo define qué falta: lugar o velocidad.
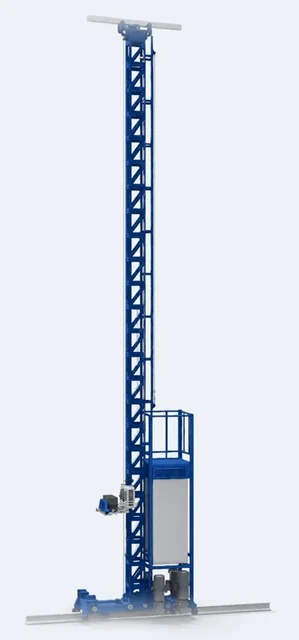
Si falta lugar, el primer paso es el almacenamiento. Un sistema automático de pallets con transelevadores guarda en altura y sin los pasillos de maniobra que exigen los autoelevadores o montacargas, y por eso gana densidad: los sistemas de alta densidad pueden llevarla hasta tres veces la actual y liberar hasta un 66% de la superficie ocupada, según la configuración del proyecto.
Si el lugar alcanza pero los movimientos por hora no, el primer paso puede ser el transporte interno, que conecta recepción, almacenamiento y despacho sin un equipo y un operario por trayecto.
Clave
Cuando el pedido se arma con cajas o unidades sueltas, la mayor parte del tiempo del operario se va en caminar entre una posición y la siguiente. Ahí el primer candidato suele ser la preparación de pedidos con el esquema producto a persona: el sistema le acerca la caja al puesto y el operario sólo extrae lo que el pedido pide.
El dato que define el diseño no es cuántos pedidos hay, sino cuántas líneas por día se preparan y cómo está compuesto el pedido promedio.
El frío se decide aparte. En una cámara refrigerada la automatización se justifica antes que en el resto de la operación, porque además de productividad saca a las personas de un ambiente donde no deberían pasar la jornada completa. Los transelevadores operan hasta −30 °C y los robots lanzadera hasta −25 °C.
Cómo conviven una zona automatizada y una manual
Conviven bien si la frontera está definida antes de la obra.
Hay que dejar por escrito dónde entrega una zona y dónde recibe la otra, con qué documento o transacción se pasa la responsabilidad, quién controla la carga en ese punto y qué se hace cuando algo no cumple el estándar de la zona automática.
Clave
Ese último punto es el que más problemas trae: un pallet mal armado que en el sector manual se acomoda a mano, en la zona automática frena una línea. Por eso el control se pone en la frontera y no adentro. También hay que resolver la circulación física: los recorridos de autoelevador no deberían cruzar el área automatizada, y la playa tiene que poder atender las dos zonas sin pisarse.
Nada de esto es caro si se define antes; todo es caro si se descubre después.
Clave
Del lado de los datos, la regla es una sola: un único inventario con dos ubicaciones, no dos inventarios. El criterio de qué producto va de cada lado —habitualmente, lo de mayor rotación al sistema automático— se revisa periódicamente, porque la rotación cambia.
Y la configuración mixta tiene una ventaja que conviene aprovechar a propósito: el sector convencional es el mejor plan de contingencia disponible cuando el sistema automático se detiene.
Cuándo conviene automatizar todo de una vez
Hay tres situaciones donde el proyecto completo es la decisión correcta, y conviene reconocerlas porque en el resto de los casos la etapa parcial rinde mejor.
La primera es cuando los procesos están saturados al mismo tiempo. Si no hay lugar, los pedidos salen tarde y el transporte interno no da abasto, resolver uno solo mueve el cuello de botella al siguiente y la operación no mejora. Automatizar por partes sirve cuando hay un proceso claramente peor que los demás; cuando están todos igual de mal, no hay por dónde entrar de a poco.
Clave
La segunda es la mudanza o la nave nueva. Diseñar un almacén automático sobre un edificio vacío es más simple y más barato que montarlo alrededor de una operación que no puede parar: no hay que convivir con el montaje, no hay que mover stock por etapas y el edificio se puede proyectar para el sistema en lugar de adaptar el sistema al edificio.
La tercera es cuando el proceso completo tiene una condición común que lo justifica, como una cámara de frío donde toda la operación transcurre a temperatura bajo cero.
Qué se define desde el principio y no se toca
Tres decisiones se toman en la etapa uno y condicionan todo lo que venga.
La unidad de carga: medidas, peso, tipo de pallet o de caja y qué se considera aceptable. Si la etapa dos trabaja con otra unidad, no hay integración posible sin volver atrás. La nomenclatura de ubicaciones: un único criterio para todo el depósito, manual y automático, desde el primer día, porque dos criterios conviviendo obligan a traducir en cada movimiento y esa traducción se rompe siempre.
Clave
Y la integración con el sistema de gestión: qué información viaja entre su ERP —el sistema que maneja compras, ventas y stock contable— y el WMS que dirige el depósito, en qué momento y quién es la fuente de verdad para cada dato. Definidas estas tres, cada etapa siguiente se enchufa; sin ellas, cada etapa es un proyecto nuevo.
Qué se decide recién en la etapa siguiente
Lo demás conviene dejarlo abierto a propósito.
La familia de equipo de la etapa dos, la cantidad de posiciones a agregar, el grado de automatización del sector de preparación de pedidos y hasta si esa etapa se hace: todo eso se decide con los datos que va a producir la etapa uno funcionando, que son mejores que cualquier estimación previa.
Clave
Lo que sí conviene dejar previsto en el diseño es el espacio y las acometidas para crecer: por dónde entraría la ampliación, qué previsión eléctrica y de comunicaciones hace falta, y qué zona queda libre. Eso cuesta poco al principio y evita rehacer.
Con el plazo de instalación de STOKA de 3 a 4 meses desde la orden de compra, una segunda etapa bien prevista se ejecuta sin volver a discutir los cimientos del proyecto.
Etapas que no dejan a su operación sin salida
Casi siempre se entra por una parte. La automatización total tiene tres justificaciones claras —procesos saturados a la vez, edificio nuevo o una condición común como el frío—, y fuera de esas tres, entrar por el proceso que traba rinde mejor: exige menos capital por vez, produce información antes de la decisión siguiente y deja la operación mejor aunque la etapa siguiente no llegue nunca. Lo que define por dónde entrar se mide antes de mirar un equipo: dónde se acumula trabajo esperando y cuál es su unidad de carga.
Servicio: automatización de almacenes.