挑战
仓库服务于产线。
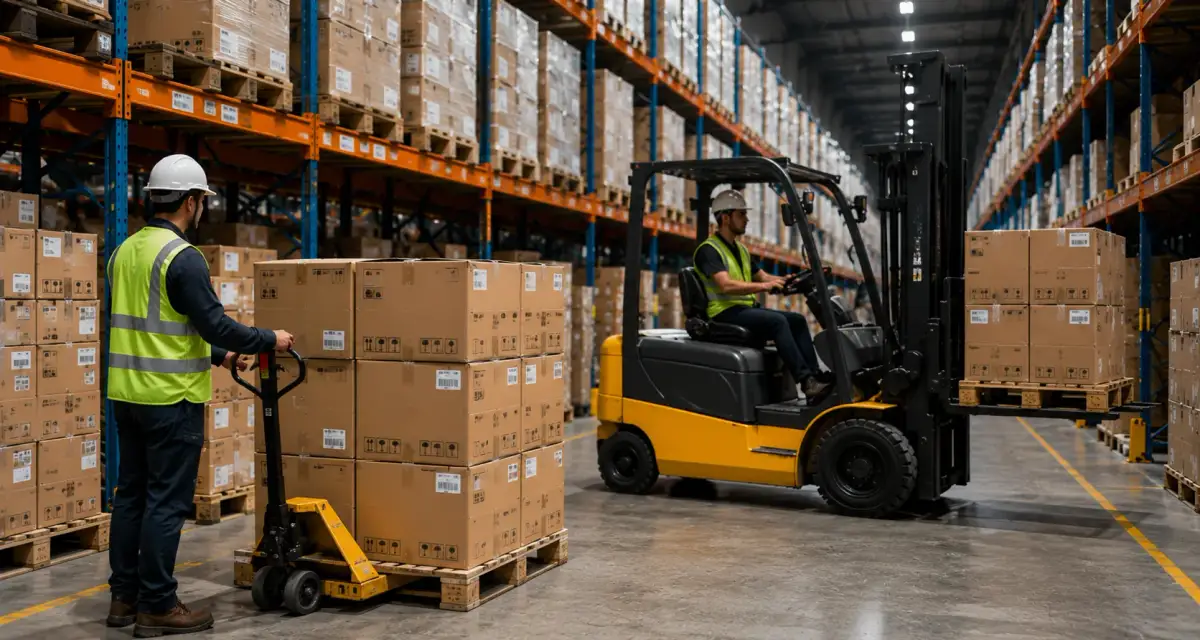
一座工厂里并存着三个逻辑不同的仓库——原料、在制品和成品——而且没有一个能决定自己的节奏:节奏由生产决定。仓库不是生意本身,而是对产线的服务。
"产线因缺件停下来时,问题几乎从来不是东西缺了,而是没人知道它在哪。"
前后对比
无自动化
- 产线因缺件停机,而那个件其实就在厂区里,只是找不到。
- 三个仓库用同一套库位标准,而它们的移动特征并不一致。
- 在制品反复进出,却在工序之间没有明确的位置。
- 收货按采购批次进来,消耗按生产单位出去。
- 批次追溯在当天结束时才登记,而不是在动作发生的那一刻。
使用 STOKA
- 把三条流向在物理上分开,各自按自己的特征定规模。
- 按移动特征分配库位,而不是按商品族或供应商。
- 定义线边配送的交付点和顺序,并衡量这个顺序的达成情况。
- 给在制品在工序之间安排自己的位置,并规定进出标准。
- 在动作发生时就记录,这是批次追溯能够被还原的唯一前提。
为何自动化
核心优势
- 三条流向分开并各自定规模。
原料、在制品和成品不再共用库位标准,因为它们的移动特征并不相同。
- 按顺序配送。
按产线要的顺序交付,而不是按仓库方便的顺序。
- 每次配送前少找东西。
库位可预期、按动作留痕,让"找得到"不再取决于谁当班。
- 节奏不同的工序之间有缓冲。
中间存储按"进来的量"和"产线消耗的量"之间的差额来确定规模。
自动化背景
制造业仓库自动化
在一座工厂里,仓库不是生意本身,而是对产线的服务。这句话听起来理所当然,却决定了其余的一切,因为它意味着仓库不能决定自己的节奏。它不会等方便的时候再交付,也不会牺牲别人去优化自己的行走距离:生产什么时候要,它就什么时候交,按生产要的顺序交。
而且这不是一个仓库,而是三个,几乎从来没有被恰当地分开。原料按采购批次进来、按消耗出去。在制品在工序之间反复进出,而且通常是没有指定位置的那一个。成品按订单出去,和其他行业的仓库更相似。三者的移动特征不同,用同一套库位标准对待,至少会让其中两个作业不畅。
决定设计的约束是运营上的,而且没有商量余地:生产的节奏说了算。对一条不能停的产线来说,一个物料晚十五分钟的代价,高于任何存储上的低效,而这一页其余的内容都由此而来——三条流向分开、按移动特征分配库位、按顺序交付。这一点值得说清楚,因为很容易混淆:确实存在关于物料搬运和存储的劳动安全卫生规范,但那是国家层面的规范,不是制造业专属的规范。它同样适用于食品仓库和备件仓库,因此并不能把这一页与其他任何一页区分开来,也不是塑造一座工厂仓库的那条约束。
继续阅读
分量最重的流程是线边配送,要准时,也要按顺序。看得见的症状是产线因缺件停机,但诊断几乎从来不是"物料缺了":它就在厂区里却找不到,或者到达使用点的顺序与产线需要的顺序不一致。
典型错误是用同一套标准对待三个仓库,其最常见的变体是按商品族或按供应商分配库位。收货方便,交付糟糕。有效的做法是按移动特征分配:每天消耗的放在靠近使用点的地方,每月动一次的放在不碍事的地方,而在制品在工序之间有自己的位置,而不是哪儿有空就靠在哪儿。
在制品值得单独一段,因为它造成的麻烦最多,而在设计时得到的关注最少。它既不是原料也不是成品:它是夹在两道工序之间的东西,反复进出,而且几乎从来没有指定位置。没有位置时,它就会落在哪儿有空放哪儿,而那通常正是供应产线的通道。代价会在两道工序之后出现——有人在找一个明明看得见、却不在系统里的零件。给它在工序之间安排自己的位置,并规定进出标准,是最便宜也最容易被感知的干预之一,而且不需要买任何东西。
第二个错误,越晚改越贵:在班次结束时才登记追溯。一个在动作发生数小时后才被记下的批次,在需要的时候无法还原其路径,而在工厂里,需要还原的次数比任何人计划的都多。
在动用四个阶段中的任何一个之前,有一个问题值得先问:问题究竟从哪里开始。在很多工厂里,仓库接到的是投诉,而原因在上游:收货不打招呼就到、哪儿有空卸哪儿;生产订单在物料请求组好之后又改了顺序;或者物料主数据与产线口头称呼的名字对不上。这三件事没有一件是靠货架解决的。它们是靠把问题摆到桌面上、和生产与采购一起解决的,而这也是调研的一部分:如果诊断停留在仓库内部,改善会持续到下一次计划变更为止。
每个阶段能改善什么。整理阶段是把三条流向分开、重新定义库位标准、确定线边交付点和顺序、把收货流程写下来。什么都不用买,找东西的时间就会下降。配备阶段在量足够的地方增加结构,并引入能说清每个批次在哪、处于什么状态的管理软件。机械化阶段出现在仓库与产线之间的内部搬运比作业本身更耗时的时候:用输送设备把物料送到使用点,不需要有人推。自动化阶段,是仓库与产线连接起来、工序之间的缓冲不再取决于"有没有人及时补上"的那一步。
在这个行业里,什么时候适合自动化。当交付顺序严格到"靠人工路线维持"已经很脆弱的时候,或者当两道节奏不同的工序之间的中间存储,变成了两边问题共同堆积的地方的时候。到那一步,仓库与产线的直接连接就不再是效率改善,而是支撑生产计划的东西。一套自动化系统的投产周期以月计,并且要和生产一起排计划,因为产线不会为了仓库改造而停下来。
关于工期的一个提醒,因为在工厂里总会被问到:本网站唯一公布的工期,是自动化系统的投产周期。整理、配备和机械化各需要多久,取决于运营的规模和现状,我们宁可这样说,也不愿给出一个日后无法兑现的数字。
推荐设备
适用本行业的产品
常见问题
自动化常见问题解答
为什么要把原料、在制品和成品分开?
因为它们的移动方式不同。原料按采购批次进、按消耗出;在制品反复进出;成品按订单出。三者共用一套库位标准,必然让其中两者作业不畅。
仓库可以决定什么时候交付吗?
不可以。产线什么时候要就什么时候交,按产线要的顺序交。这是与几乎所有其他行业的区别:这里的节奏属于生产,仓库的设计是为了支撑它,而不是单独把自己优化好。
工序之间需要多少中间存储?
足以吸收上游工序与下游工序之间的节奏差。它要用工厂的真实数据来测算——进来多少、出去多少、波动有多大——而不是套用一条通用规则。
什么时候适合把仓库和产线连起来?
当仓库到使用点之间的内部搬运成为瓶颈时,或者当交付顺序严格到"靠人工路线维持"已经很脆弱的时候。在此之前,先把库位标准理顺几乎总是回报更高。