Quando falta uma peça, tudo para.
Na mineração e no petróleo e gás, o custo de não ter supera de longe o custo de ter.
Milhares de itens de giro muito baixo, muitos deles críticos, em operações em que repor não é imediato: a lógica de estoque é o inverso da do resto.
"Uma peça que se move uma vez a cada dois anos pode ser a que para toda a operação. O critério não é quanto sai: é o que acontece se faltar."
Mineração, petróleo e gás
O que condiciona é uma exigência operacional — a criticidade manda sobre o giro — e o processo de maior peso é a exatidão de localização: encontrar a peça importa mais do que encontrá-la rápido.
Antes e depois
- Milhares de itens de giro muito baixo convivendo com alguns poucos de alto movimento.
- Organizar por código de peça ou por fornecedor, quando quem manda é a criticidade.
- Formatos que vão do parafuso à peça de vários metros no mesmo armazém.
- Condições ambientais duras que castigam o equipamento e as pessoas.
- Estoque que não bate e é resolvido recontando, sem saber onde o registro quebrou.
- Classificar por criticidade e por giro antes de mexer no layout, e endereçar conforme essa classificação.
- Separar por formato: o pequeno de alto valor, o médio e o de grande porte têm soluções diferentes.
- Registrar a retirada no momento, para que a diferença de estoque tenha uma causa rastreável.
- Concentrar as peças pequenas de alto valor em armazenagem vertical com acesso controlado.
- Aceitar que, para as peças de grande porte, a resposta costuma ser de layout, e não de automação.
Benefícios principais
Organização por criticidade, não por código.
Que o endereço, a contagem e a reposição sejam decididos pelo que acontece se a peça faltar, e não pelo número de peça nem por quem a fornece.
Acurácia de endereço.
Que a peça esteja onde o sistema diz que está. Em um armazém de milhares de itens que quase não giram, encontrá-la importa mais do que encontrá-la rápido.
Formatos extremos, cada um no seu lugar.
Do parafuso à peça de vários metros: separar por formato em vez de forçar um único critério que fica ruim para quase tudo.
Registro de quem retirou o quê.
Rastreabilidade do movimento em peças de alto valor, que é o que permite saber por que o estoque não bate antes de recontar tudo.
Automação de armazéns em mineração, petróleo e gás
O armazém de uma operação de mineração ou de um campo de petróleo e gás é medido com uma pergunta diferente da dos demais.
Não se mede por pedidos separados por hora nem por giro: mede-se por a peça estar lá e ser encontrada quando o equipamento parou. Todo o resto — a organização, a densidade, o percurso — vem depois disso.
Isso inverte a lógica de estoque que vale em quase todos os outros setores.
Em um armazém de consumo, o estoque que não gira é capital imobilizado e o objetivo é reduzi-lo. Aqui, o excesso de estoque de determinadas peças é uma decisão deliberada sobre que risco se aceita, porque o custo de não ter supera de longe o custo de ter.
Continuar lendo
O que continua sendo um erro, e caro, é não saber o que se tem nem onde está: isso não é uma política de estoque, é perda de controle.
A exigência que condiciona o projeto é operacional, e é que a criticidade manda sobre o giro.
Uma peça que se move uma vez a cada dois anos pode ser a que para toda a operação, então o critério de endereçamento, de contagem e de reposição é organizado pelo que acontece se ela faltar, e não por quanto ela sai. É exatamente o inverso da lógica dos outros seis setores, e é o que torna esta página diferente.
Continuar lendo
Quando entram substâncias perigosas há ainda uma camada regulatória, que existe e que não descrevemos aqui: as normas aplicáveis são do país e as tratamos nas páginas de cobertura, onde podemos dizer qual vale e onde.
A restrição física é de formato.
No mesmo armazém convivem o parafuso e a peça de vários metros e, com frequência, também as condições ambientais de uma operação a céu aberto ou remota, que castigam o equipamento e quem trabalha. Forçar um único critério de armazenagem para essa faixa de tamanhos garante que ele fique ruim para quase tudo: o pequeno se perde e o grande não cabe.
O processo que mais pesa é a acurácia de endereço.
Parece menos ambicioso do que a velocidade e é o que realmente define este armazém: com milhares de itens que quase não se movem, o problema nunca é a separação ser lenta, é ninguém encontrar o que procura. E a diferença entre um estoque que não bate e um que bate depende de a retirada ser registrada no momento em que acontece.
O erro típico é organizar por código de peça ou por fornecedor.
É o que sai naturalmente quando o armazém cresce por acumulação: cada compra é guardada perto do que veio com ela. O resultado é um armazém organizado por uma lógica administrativa que não tem relação com a urgência.
Continuar lendo
O que funciona é classificar primeiro por criticidade e por giro, e só depois decidir onde vai cada classe.
Convém dizer como se decide a criticidade, porque é a parte que o armazém não consegue resolver sozinho.
A lista não sai do estoque: sai da manutenção e das operações, que são as que sabem que equipamento não pode parar, que peça não tem substituto à mão e qual se consegue no mercado local. O trabalho do armazém começa depois, quando essa classificação existe: traduzi-la em endereços, em frequência de contagem e em política de reposição.
Continuar lendo
Pular esse passo é o que produz armazéns organizadíssimos segundo um critério que ninguém usa quando há uma urgência, e é o motivo pelo qual este levantamento é feito com a manutenção na mesa, e não só com o chefe do armazém.
O que se pode melhorar em cada degrau.
Organizar é a classificação por criticidade, a separação por formato, o critério de endereçamento e o registro da retirada no momento. Não se compra nada e a acurácia sobe.
Continuar lendo
Equipar soma a estrutura de que cada formato precisa — que não é a mesma para o parafuso e para a peça longa — e um software de gestão que sustente o endereçamento. Mecanizar aparece quando o manuseio de peças grandes ou pesadas é o gargalo ou o risco. Automatizar entra onde o perfil permite, e não é em todo o armazém.
Quando compensa automatizar, neste setor em particular.
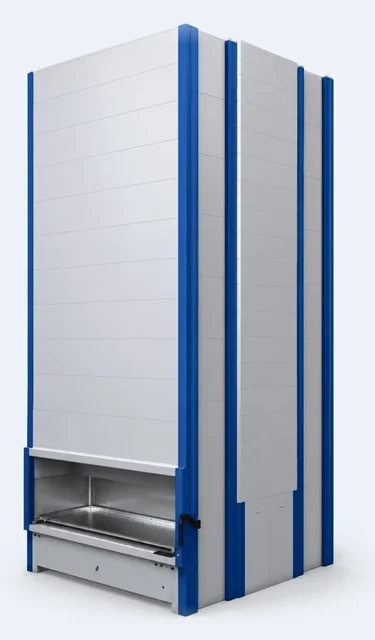
A resposta honesta é: por partes, e não em tudo. As peças pequenas de alto valor são o melhor caso possível para a armazenagem vertical com controle de acesso e registro, porque concentram muitos itens em pouca área e porque o registro de quem retirou o quê é justamente o que falta a este armazém.
Continuar lendo
Para as peças de grande porte, por outro lado, a resposta quase sempre é de layout, de meios de manuseio e de acessos, e propor um sistema automático ali seria vender o que não cabe. Um projeto bem planejado neste setor costuma ser misto, e convém que isso seja dito desde o início.
Uma nota sobre a distância, porque neste setor a pergunta sempre aparece e a resposta honesta é desconfortável: a STOKA trabalha a partir da Argentina e avalia projetos em toda a América Latina a distância, com os dados da operação, viajando quando o projeto justifica.
Não prometemos tempos de chegada à operação nem assistência permanente no local, porque não temos estrutura para sustentar isso e uma promessa assim é descumprida justamente no dia que importa.
Sobre os prazos de reposição e os níveis de disponibilidade de peças críticas, não publicamos números.
Não os temos verificados e eles dependem da peça, da origem e da logística de cada operação. O que se pode fazer, e é o que muda o resultado, é decidir com dados que peças não toleram esperar e projetar o armazém para que essas estejam sempre localizáveis.
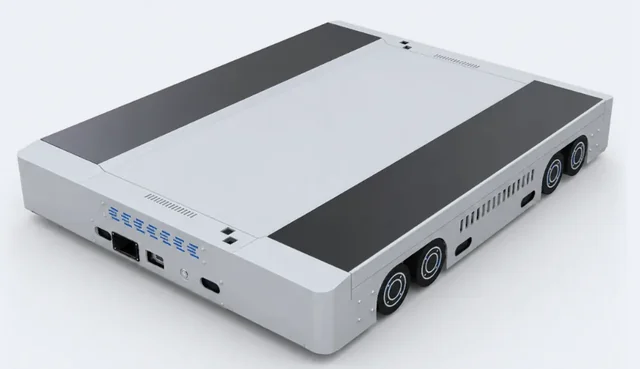
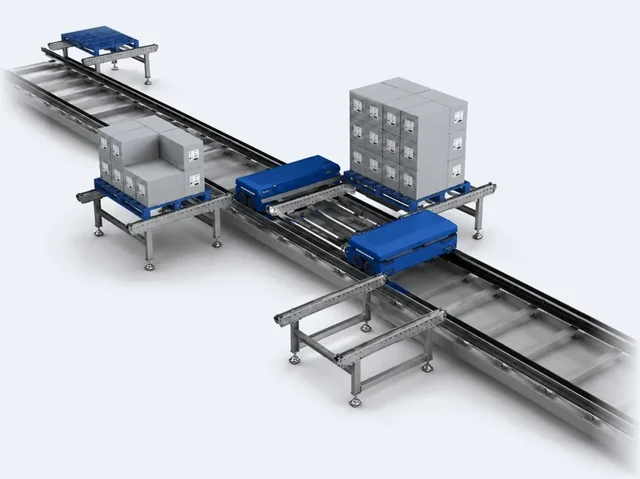
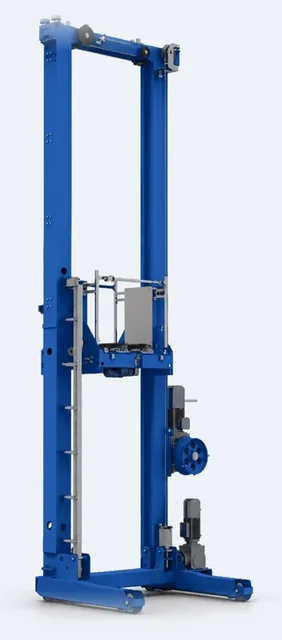
Produtos para este setor
Perguntas frequentes sobre automação
Não encontrou a sua pergunta?Respondemos em até 24 horas úteis.
Conte-nos o seu caso01Por que organizar por criticidade e não por giro?
Porque neste setor as duas coisas não coincidem. Uma peça que se move uma vez a cada dois anos pode ser a que para a operação inteira, e uma que se move todas as semanas pode ser encontrada em qualquer lugar. Organizar por giro deixa a peça crítica no pior lugar do armazém, que é exatamente onde ela não deve estar.
02Ter estoque a mais é um erro?
Aqui, não necessariamente. Na maioria dos setores o excesso de estoque é capital imobilizado; na mineração e no petróleo e gás é uma decisão deliberada sobre que risco se aceita. O que é um erro é não saber o que se tem nem onde está, o que é diferente de ter a mais.
03Dá para automatizar um armazém com formatos tão diferentes?
Por partes. As peças pequenas de alto valor são o caso em que a armazenagem vertical com controle de acesso mais rende. Para as peças de grande porte, a resposta costuma ser de layout, de manuseio e de acessos, não de automação, e preferimos dizer isso a propor um sistema que não cabe.
04Quanto tempo leva para repor uma peça em uma operação remota?
Depende da peça, da origem e da logística de cada operação, e não publicamos uma faixa porque não temos uma verificada. O que se pode fazer é classificar que peças não toleram esperar e projetar o armazém para que essas estejam sempre localizáveis.
Conte o seu caso.Resposta em 24 horas úteis.
A nossa equipe técnica analisa a sua operação com os seus dados e propõe a solução que faz sentido.