O armazém serve à linha.
Em uma planta convivem três armazéns com lógicas diferentes — matéria-prima, semiacabados e produto acabado — e nenhum dos três decide o próprio ritmo: quem dita é a produção.
O armazém não é o negócio, é o serviço à linha.
"Quando a linha para por falta de material, o problema quase nunca é que falte: é que ninguém sabe onde está."
Manufatura
O que condiciona é uma exigência operacional — quem manda é o ritmo de produção — e o processo de maior peso é o abastecimento da linha no tempo e na sequência certos.
Antes e depois
- Paradas de linha por falta de material que, na verdade, está no terreno e não é encontrado.
- Os três armazéns tratados com o mesmo critério de endereçamento, quando os seus perfis de movimento não se parecem.
- Material em processo que entra e sai várias vezes e não tem um lugar definido entre uma etapa e outra.
- Recebimentos que chegam por lote de compra e consumo que sai por unidade de produção.
- Rastreabilidade de lote registrada no fim do dia, e não no momento do movimento.
- Separar fisicamente os três fluxos e dimensionar cada um pelo seu próprio perfil.
- Endereçar por perfil de movimento, e não por família de produto nem por fornecedor.
- Definir o ponto e a sequência de entrega à linha, e medir o cumprimento dessa sequência.
- Dar ao material em processo um lugar próprio entre etapas, com o seu critério de entrada e saída.
- Registrar o movimento quando ele acontece, que é a única forma de a rastreabilidade de lote poder ser reconstruída.
Benefícios principais
Três fluxos separados e dimensionados.
Matéria-prima, material em processo e produto acabado deixam de dividir o mesmo critério de endereçamento, porque têm perfis de movimento diferentes.
Abastecimento em sequência.
Entregar na ordem em que a linha pede, e não na ordem que é cômoda para o armazém.
Menos busca antes de cada entrega.
Endereço previsível e registro por movimento, para que encontrar um insumo deixe de depender de quem está de turno.
Um amortecedor entre processos com ritmos diferentes.
Armazenagem intermediária dimensionada para absorver a diferença entre o que entra e o que a linha consome.
Automação de armazéns em manufatura
Em uma planta industrial o armazém não é o negócio: é o serviço à linha.
Essa frase parece óbvia e organiza todo o resto, porque significa que o armazém não decide o próprio ritmo. Não entrega quando lhe é cômodo nem otimiza o seu percurso à custa de outro: entrega quando a produção pede, na sequência em que pede.
E não é um armazém, são três, quase nunca separados como deveriam.
A matéria-prima entra por lote de compra e sai por consumo. O material em processo entra e sai várias vezes, entre uma etapa e outra, e costuma ser o que não tem lugar atribuído.
Continuar lendo
O produto acabado sai por pedido e se parece muito mais com o armazém de qualquer outro setor. Os três têm perfis de movimento diferentes, e tratá-los com um só critério de endereçamento obriga pelo menos dois a funcionar mal.
A exigência que condiciona o projeto é operacional e não se negocia: manda o ritmo da produção.
Um atraso de quinze minutos em um insumo para uma linha que não pode parar custa mais do que qualquer ineficiência de armazenagem, e daí sai todo o resto desta página: os três fluxos separados, o endereçamento por perfil de movimento e a entrega em sequência. Convém dizer com clareza porque é fácil se confundir: existem normas de segurança e higiene sobre o manuseio e a armazenagem de materiais, e são normas do país, não do setor de manufatura.
Continuar lendo
Valem igualmente para um armazém de alimentos e para um de peças de reposição, então não distinguem esta página de nenhuma outra e não são a exigência que organiza o projeto de uma planta.
O processo que mais pesa é o abastecimento à linha, no tempo e na sequência.
O sintoma visível é a parada de linha por falta de material, mas o diagnóstico quase nunca é que falte: é que ele está no terreno e não é encontrado, ou que chegou ao ponto de uso em uma ordem diferente da que a linha precisava.
O erro típico é tratar os três armazéns com o mesmo critério, e a sua variante mais comum é endereçar por família de produto ou por fornecedor.
É cômodo para receber e ruim para entregar. O que funciona é endereçar por perfil de movimento: o que se consome todos os dias perto do ponto de uso, o que se move uma vez por mês onde não atrapalhe, e o material em processo com um lugar próprio entre etapas, em vez de apoiado onde houver espaço.
Vale se deter no material em processo, porque é o que mais causa problemas e o que menos atenção recebe no projeto.
Não é matéria-prima nem produto acabado: é o que está entre duas etapas, entra e sai várias vezes e quase nunca tem um lugar atribuído. Quando não tem, acaba apoiado onde houver espaço, que costuma ser o corredor que fazia falta para abastecer.
Continuar lendo
O custo aparece dois processos depois, quando alguém procura uma peça que estava à vista, mas fora do sistema. Dar a ele um lugar próprio entre etapas, com o seu critério de entrada e saída, é uma das intervenções mais baratas e das que mais aparecem, e não exige comprar nada.
O segundo erro, mais caro de corrigir tarde, é registrar a rastreabilidade no fim do turno.
Um lote anotado horas depois do movimento não permite reconstruir o percurso quando é preciso, e em uma planta é preciso com mais frequência do que se planeja.
O que se pode melhorar em cada degrau.
Organizar é separar os três fluxos, redefinir o critério de endereçamento, fixar o ponto e a sequência de entrega à linha e escrever o procedimento de recebimento. Não se compra nada e a busca cai.
Continuar lendo
Equipar soma estrutura onde o volume justifica e um software de gestão que diga onde está cada lote e em que estado. Mecanizar aparece quando o transporte interno entre armazém e linha consome mais tempo do que a operação: transportadores que levam o material ao ponto de uso sem que ninguém o empurre. Automatizar é o degrau em que o armazém se conecta à linha e o amortecedor entre processos deixa de depender de alguém repô-lo a tempo.
Quando compensa automatizar, neste setor em particular.
Quando a sequência de entrega ficou tão exigente que sustentá-la com percursos manuais é frágil, ou quando a armazenagem intermediária entre dois processos com ritmos diferentes virou o ponto onde se acumulam os problemas dos dois. Aí a conexão direta entre armazém e linha deixa de ser uma melhoria de eficiência e passa a ser o que sustenta o plano de produção.
Continuar lendo
A partida de um sistema automático é medida em meses e planejada junto com a produção, porque a linha não para para que o armazém seja reformado.
Há uma pergunta que convém fazer antes de qualquer um dos quatro degraus: onde o problema realmente começa.
Em muitas plantas o armazém recebe a reclamação e a causa está antes: recebimentos que chegam sem aviso e são descarregados onde der, ordens de produção que mudam de sequência depois de montado o pedido de insumos, ou um cadastro de materiais que não coincide com o que a linha pede pelo nome de uso. Nenhuma das três se resolve com estruturas.
Continuar lendo
Resolvem-se colocando-as na mesa com a produção e as compras, e isso faz parte do levantamento: se o diagnóstico ficar dentro do armazém, a melhoria dura até a próxima mudança de plano.
Um aviso sobre os prazos, porque em uma planta eles sempre são perguntados: o único prazo que este site publica é o da partida de um sistema automático.
Quanto tempo leva organizar, equipar ou mecanizar depende do tamanho e do estado da operação, e preferimos dizer assim a dar um número que depois não se cumpre.
Produtos para este setor
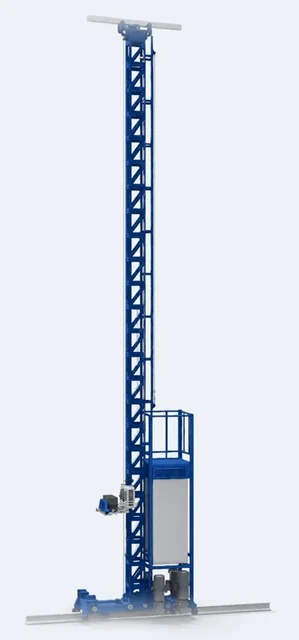 01Armazenagem automática de caixas
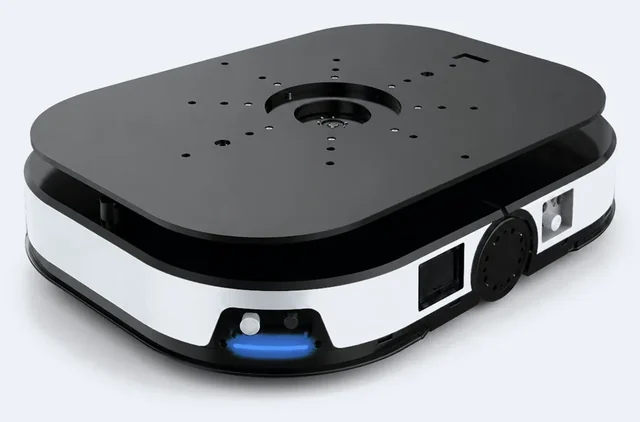 02Veículos autônomos (AGV e AMR)
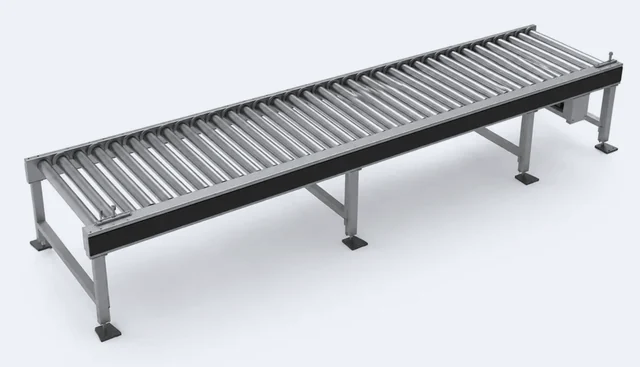 03Transporte interno
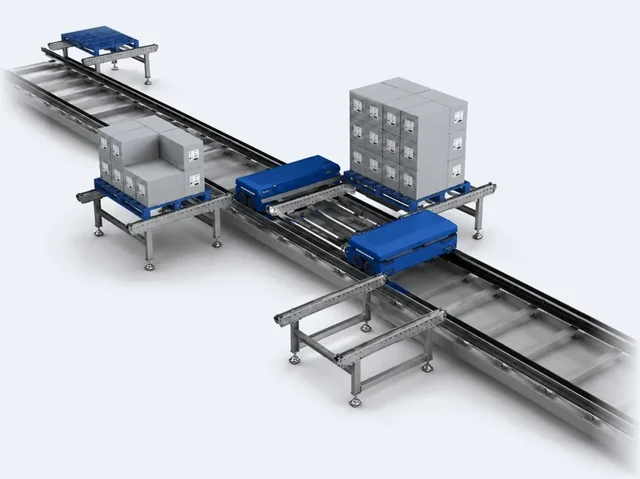 04Software de gestão
Perguntas frequentes sobre automação
Não encontrou a sua pergunta?Respondemos em até 24 horas úteis.
Conte-nos o seu caso01Por que separar matéria-prima, semiacabados e produto acabado?
Porque se movem de forma diferente. A matéria-prima entra por lote de compra e sai por consumo; o material em processo entra e sai várias vezes; o produto acabado sai por pedido. Um só critério de endereçamento para os três obriga dois deles a funcionar mal.
02O armazém precisa decidir quando entrega?
Não. Entrega quando a linha pede e na sequência em que pede. Essa é a diferença em relação a quase qualquer outro setor: aqui o ritmo é da produção, e o projeto do armazém é feito para sustentá-lo, e não para otimizar o armazém isoladamente.
03Quanta armazenagem intermediária é necessária entre etapas?
A que absorva a diferença de ritmo entre o processo que alimenta e o que consome. É dimensionada com os dados reais da planta — o que entra, o que sai e com que variabilidade —, e não com uma regra geral.
04Quando compensa conectar o armazém à linha?
Quando o transporte interno entre o armazém e o ponto de uso vira o gargalo, ou quando a sequência de entrega é tão exigente que depender de um percurso manual a torna frágil. Antes disso, quase sempre rende mais organizar o critério de endereçamento.
Conte o seu caso.Resposta em 24 horas úteis.
A nossa equipe técnica analisa a sua operação com os seus dados e propõe a solução que faz sentido.