
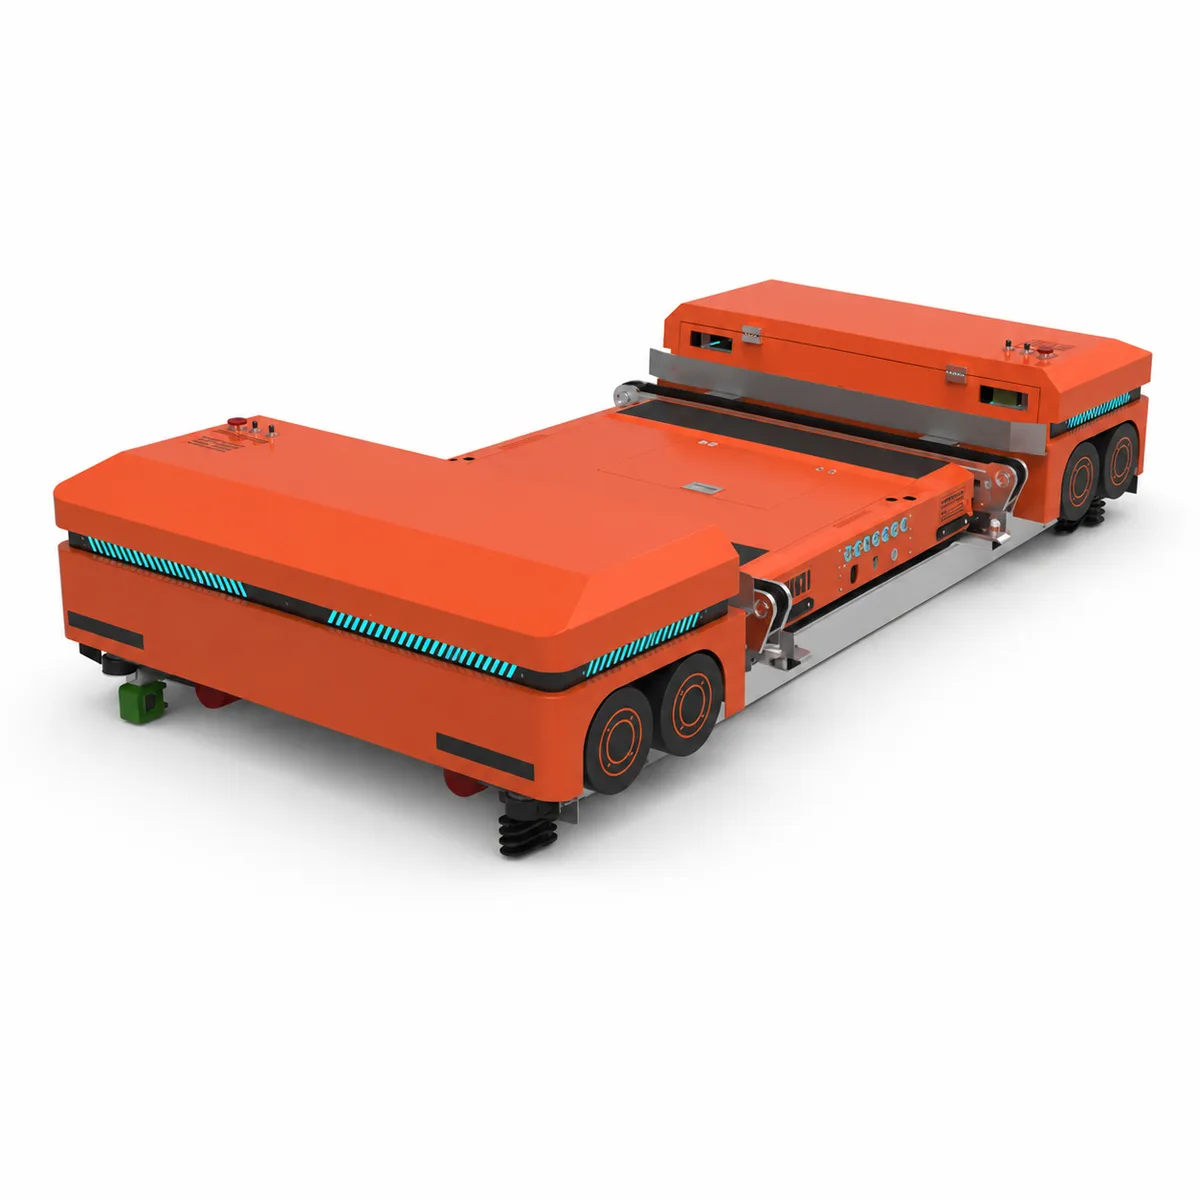
Automatizar una parte es lo habitual. Se elige el proceso donde la operación se traba —almacenamiento, preparación de pedidos o transporte interno— y se automatiza eso, dejando el resto manual. Automatizar todo de una vez exige más inversión y más plazo, y se justifica cuando los procesos están saturados al mismo tiempo.
Cómo se identifica el proceso que traba a los demás
El cuello de botella casi nunca está donde más se ve. Lo que se ve es el efecto —el camión que espera, el pedido que sale tarde— y el efecto suele estar un proceso más adelante que la causa.
En un almacén, depósito o bodega hay cuatro procesos que pueden trabar: recepción y guardado, almacenamiento, preparación de pedidos, y transporte interno entre esos puntos. La forma de saber cuál es el que traba no es mirar cuál se ve peor, sino medir dónde se acumula trabajo esperando.
Hay tres señales que lo ubican sin ambigüedad. La primera es dónde hay cola: si la carga se acumula en playa después de descargar, el problema está en el guardado o en que no hay posición libre; si se acumula preparada esperando despacho, el problema está aguas abajo. La segunda es dónde se concentran las horas extra: el proceso que necesita tiempo extra todos los días es el que no da abasto. La tercera es qué pasa cuando el volumen sube un veinte por ciento un día cualquiera: el primer proceso que se rompe es el límite real.
El criterio es que se automatiza donde la operación se traba, no donde es más visible ni donde es más fácil. Automatizar el proceso equivocado mejora un indicador y deja el problema exactamente donde estaba, con la inversión ya hecha.
Ese dato se saca del software de gestión y de la observación del piso, y se mide antes de elegir tecnología, no después.
Qué se automatiza primero en una operación de pallets
Cuando la unidad de carga dominante es el pallet completo —entra un pallet, se guarda un pallet, sale un pallet— el orden habitual lo define qué es lo que falta: lugar o velocidad.
Si lo que falta es lugar, el primer paso es el almacenamiento. Un sistema automático de pallets con transelevadores guarda en altura y sin los pasillos que exigen los autoelevadores o montacargas, y esa es la razón por la que gana densidad: no es que apile distinto, es que no necesita el espacio de maniobra. Los sistemas de alta densidad pueden llevar la densidad hasta tres veces la actual y liberar hasta un 66% de la superficie ocupada, según la configuración del proyecto.
Si lo que falta es velocidad —el lugar alcanza pero los movimientos por hora no— el primer paso puede ser el transporte interno, conectando recepción, almacenamiento y despacho para que la carga circule sin un equipo y un operario por trayecto.
Hay un caso que conviene nombrar aparte porque se decide distinto: el frío. En una cámara refrigerada la automatización se justifica antes que en el resto de la operación, y no sólo por productividad, sino porque saca a las personas de un ambiente donde no deberían pasar la jornada completa. Los transelevadores operan hasta −30 °C y los robots lanzadera hasta −25 °C.
Lo que casi nunca conviene primero en una operación de pallets es la preparación, simplemente porque si el pedido es un pallet completo, no hay preparación que optimizar.
Qué se automatiza primero en una operación de cajas y unidades
Cuando el pedido se arma con cajas o unidades sueltas, el reparto del trabajo es completamente distinto: la mayor parte del tiempo del operario no se va en agarrar producto, se va en caminar entre una posición y la siguiente.
Por eso acá el primer candidato suele ser la preparación de pedidos, y la forma que toma es el producto a persona: en lugar de que el operario recorra el almacén buscando, el sistema le acerca la caja al puesto y él sólo extrae lo que el pedido pide. Los robots lanzadera para cajas son la tecnología habitual de ese esquema.
El segundo candidato es el almacenamiento de las cajas mismas, cuando el problema es que no entran más referencias en el espacio disponible. Es frecuente en operaciones que crecieron sumando productos distintos más que volumen: cada producto nuevo pide su posición, y las posiciones se acaban antes que los metros.
Y el tercero es el transporte interno, cuando el almacén es grande y la distancia entre la zona de preparación y la de despacho es la que consume el tiempo.
Un cuidado que aparece siempre en estas operaciones: el dato que define el diseño no es cuántos pedidos hay, sino cuántas líneas de pedido por día se preparan y cómo está compuesto el pedido promedio. Dos operaciones con la misma cantidad de pedidos pueden necesitar sistemas distintos si una prepara pedidos de dos líneas y la otra de treinta.
Cuándo se justifica automatizar todo de una vez
Hay tres situaciones donde el proyecto completo es la decisión correcta, y conviene reconocerlas porque en el resto de los casos la etapa parcial rinde mejor.
La primera es cuando los procesos están saturados al mismo tiempo. Si no hay lugar, los pedidos salen tarde y el transporte interno no da abasto, resolver uno solo mueve el cuello de botella al siguiente y la operación no mejora. Automatizar por partes sirve cuando hay un proceso claramente peor que los demás; cuando están todos igual de mal, no hay por dónde entrar de a poco.
La segunda es la mudanza o la nave nueva. Diseñar un almacén automático sobre un edificio vacío es más simple y más barato que montarlo alrededor de una operación que no puede parar: no hay que convivir con el montaje, no hay que mover stock por etapas y el edificio se puede proyectar para el sistema en lugar de adaptar el sistema al edificio.
La tercera es cuando el proceso completo tiene una condición común que lo justifica, como una cámara de frío donde toda la operación transcurre a temperatura bajo cero.
En cuanto al esfuerzo económico de una opción contra la otra, hay que ser honesto sobre lo que se puede publicar: el rango de inversión por tipo de sistema no está confirmado y no se estima. Lo que sí se puede decir es de qué depende, y es de las mismas cinco variables de siempre: unidad de carga, cantidad de ubicaciones, altura disponible, movimiento por hora e integración con el software de gestión.
Cómo conviven un proceso automático y uno manual en el mismo almacén
Un almacén mitad automático y mitad manual no es una solución a medias: es la configuración normal de la mayoría de las operaciones. Lo que sí exige es diseñar explícitamente el punto donde las dos se tocan, que es donde aparecen los problemas.
Hay cuatro cosas que definir.
La interfaz física: dónde entrega el sistema automático y dónde recibe el sector manual. Una playa intermedia mal dimensionada convierte a la interfaz en el nuevo cuello de botella, y es un error frecuente porque se presupuesta el sistema y no el lugar donde descarga.
La interfaz de datos: cómo sabe el software qué stock está adentro del sistema automático y qué stock está en el sector convencional. Tiene que ser un único inventario con dos ubicaciones, no dos inventarios.
El criterio de qué producto va de cada lado. Lo habitual es que los productos de alta rotación o los que más se repiten entre pedidos vayan al sistema automático, y que el resto quede en convencional. Ese criterio se revisa periódicamente, porque la rotación cambia.
Y los procedimientos del equipo, que ahora son dos y hay que escribirlos como dos. El mismo operario puede trabajar en los dos sectores, pero las reglas no son las mismas y confundirlas produce diferencias de inventario.
Hay una ventaja de esta configuración que conviene aprovechar a propósito: el sector convencional es el mejor plan de contingencia disponible cuando el sistema automático se detiene.
Casi siempre se entra por una parte
La automatización total tiene tres justificaciones claras —procesos saturados a la vez, edificio nuevo, o una condición común como el frío— y fuera de esas tres, entrar por el proceso que traba rinde mejor: exige menos capital por vez, produce información antes de la decisión siguiente y deja la operación mejor aunque la etapa siguiente no llegue nunca. Lo que define por dónde entrar no es el catálogo: es dónde se acumula trabajo esperando y cuál es su unidad de carga. Las dos cosas se miden antes de mirar un equipo.
常见问题
En la mayoría de los casos no, y automatizar una parte es lo habitual. El proyecto completo se justifica en tres situaciones: cuando los procesos están saturados al mismo tiempo y resolver uno sólo mueve el cuello de botella al siguiente, cuando se está mudando a una nave nueva y el edificio se puede proyectar para el sistema, o cuando toda la operación comparte una condición como una cámara de frío.
Mida dónde se acumula trabajo esperando, no dónde se ve peor. Tres señales lo ubican: dónde hay cola —carga en playa después de descargar apunta al guardado; carga preparada esperando despacho apunta aguas abajo—, dónde se concentran las horas extra todos los días, y cuál es el primer proceso que se rompe cuando el volumen sube un día cualquiera.
Sí, y es la configuración normal de la mayoría de las operaciones. Lo que hay que diseñar explícitamente es el punto donde las dos se tocan: la interfaz física —dónde entrega el sistema y dónde recibe el sector manual—, la de datos —un único inventario con dos ubicaciones, no dos inventarios—, el criterio de qué producto va de cada lado, y los procedimientos, que ahora son dos y se escriben como dos.
El rango de inversión por tipo de sistema no está confirmado y no se estima, así que acá no va a encontrar un número. Lo que sí se puede anticipar es de qué depende: unidad de carga, cantidad de ubicaciones, altura disponible, movimiento por hora e integración con el software de gestión. Con esos cinco datos de su operación se puede dimensionar y recién ahí presupuestar.