
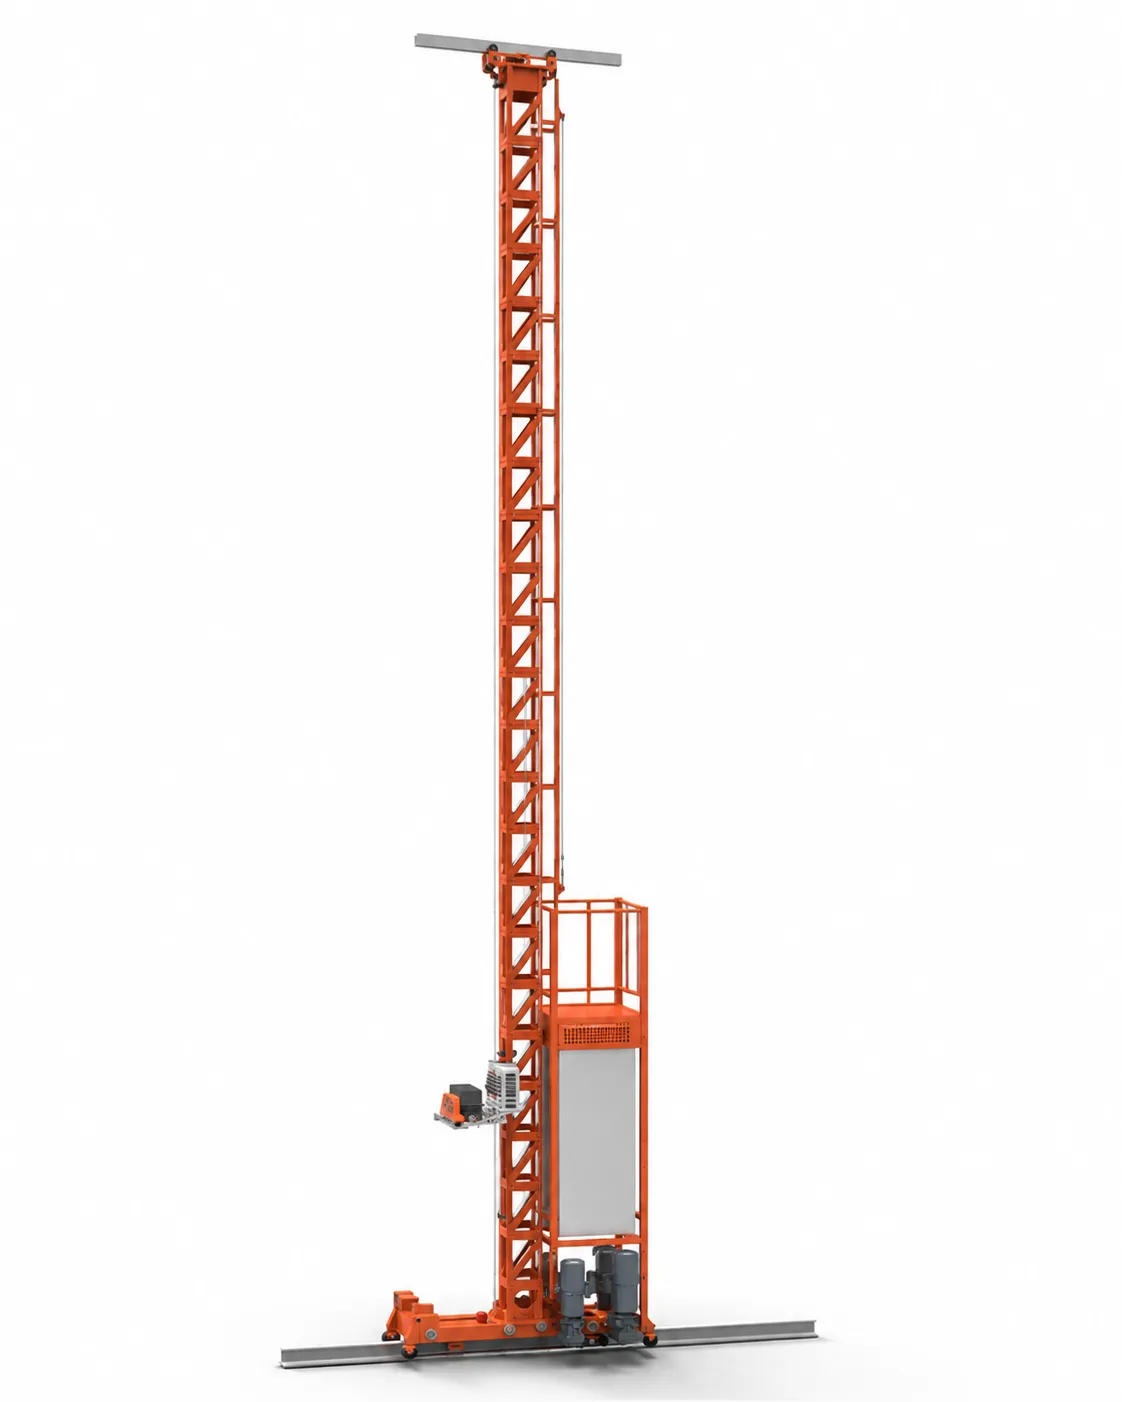
La unidad de carga define el sistema antes que cualquier otra variable. Si mueve pallets completos, el camino son los sistemas automáticos de pallets con transelevadores. Si prepara pedidos de cajas o de unidades sueltas, el camino son los robots lanzadera y el producto a persona. Muchas operaciones necesitan las dos cosas a la vez.
Qué cambia cuando la unidad de carga es un pallet completo
Una operación de pallets completos tiene una propiedad que simplifica todo el diseño: lo que entra es igual a lo que sale. Llega un pallet, se guarda un pallet, se despacha un pallet. Nadie abre nada.
Eso tiene tres consecuencias concretas sobre el sistema.
El sistema mueve unidades pesadas y grandes, así que la estructura y los equipos se dimensionan por peso y por volumen. La tecnología habitual son los sistemas automáticos con transelevadores, que trabajan en el pasillo y en altura.
La cantidad de movimientos por hora suele ser menor que en una operación de preparación, porque cada movimiento resuelve un pedido entero o buena parte de él. Eso permite dimensionar con menos equipos para la misma facturación.
Y el dato que define el tamaño es la cantidad de posiciones de pallet que hace falta tener, mucho más que la complejidad del flujo.
Hay una condición de entrada que conviene verificar temprano y que se subestima: la calidad del pallet mismo. Un sistema automático toma la unidad de carga siempre igual, y por eso es sensible a lo que un operario corrige sin darse cuenta: un pallet roto, una carga que sobresale, un film mal aplicado, una altura que excede lo previsto. Definir el estándar de unidad de carga aceptable —y qué se hace con la que no cumple— es parte del diseño, no un detalle operativo.
Qué cambia cuando el pedido se arma con cajas o unidades sueltas
Cuando el pedido no es un pallet completo, el problema cambia de naturaleza: ya no se trata de guardar y sacar, se trata de armar.
Lo primero que cambia es dónde se va el tiempo. En una operación de preparación manual, la mayor parte del tiempo del operario no se va en tomar producto: se va en caminar entre una posición y la siguiente. Ese es el costo que la automatización ataca.
La respuesta habitual es invertir el recorrido. En un esquema de producto a persona, el sistema le acerca la caja al operario en un puesto fijo y él sólo extrae lo que el pedido pide. La tecnología habitual son los robots lanzadera para cajas.
Lo segundo que cambia es el dato que dimensiona. Acá no manda la cantidad de posiciones sino la cantidad de líneas de pedido por día y la composición del pedido promedio. Dos operaciones con el mismo número de pedidos pueden necesitar sistemas muy distintos si una prepara pedidos de dos líneas y la otra de treinta.
Lo tercero es que aparece un problema que en pallets no existe: la consolidación. Las partes de un pedido que se prepararon en distintos momentos o en distintos puestos hay que juntarlas antes de despachar, y ese paso agrega trabajo y agrega un lugar donde equivocarse. Cómo se consolida es una decisión de diseño que conviene ver resuelta en la propuesta, no después.
Cómo conviven las dos unidades de carga en un mismo proyecto
La mayoría de las operaciones reales no son de pallets o de cajas: son de las dos cosas. Reciben en pallets y despachan una parte en pallets y otra armada en cajas.
Eso no es una complicación del caso particular, es la norma, y el diseño lo resuelve con tres decisiones.
Dónde está el punto de ruptura. Es el lugar donde un pallet deja de ser una unidad y pasa a ser cajas sueltas. Puede estar en la recepción, en una zona de fraccionamiento intermedia o en el propio puesto de preparación, y de dónde esté depende buena parte del layout.
Qué producto se guarda en qué formato. Es frecuente que el mismo producto tenga stock en pallets completos —reserva— y stock en cajas —picking—, y que haya un flujo de reposición entre los dos. Ese flujo hay que dimensionarlo: es movimiento que el sistema tiene que sostener y que no aparece en las salidas al cliente.
Cómo se coordinan los dos sistemas. Un pedido que lleva pallets completos y cajas sueltas se arma en dos lugares y se junta en uno. Eso exige que el software de gestión sepa el estado de las dos partes y que haya un punto físico de consolidación con espacio suficiente.
El error habitual es dimensionar los dos sistemas por separado y olvidar el flujo entre ellos. La reposición de picking desde reserva es, en muchas operaciones, una porción grande del movimiento total.
Qué dato de su operación define la unidad de carga dominante
La respuesta no es qué unidad se recibe, sino qué unidad se despacha, y hay cuatro datos que lo definen.
La composición del pedido. Qué proporción de los despachos sale como pallet completo y qué proporción se arma. Si el ochenta por ciento sale armado, la operación es de preparación aunque reciba todo en pallets.
Líneas de pedido por día. Es el dato que dimensiona un sistema de cajas, y hay que pedirlo por día, con doce meses de historia y con el pico identificado por separado.
Movimientos de pallet por día, entradas y salidas, que es el que dimensiona el lado de pallets.
Y la cantidad de productos distintos que almacena, es decir, cada SKU, junto con cuántos de ellos se despachan en cada formato. Es lo que define cuántas posiciones necesita cada uno de los dos esquemas.
Con esos cuatro datos la unidad de carga dominante queda determinada sola, y con ella la familia de tecnología.
Un cuidado que evita un error de diseño costoso: la unidad dominante hoy puede no serlo mañana. Una operación que crece vendiendo a más clientes chicos se desplaza de pallets hacia cajas sin cambiar de facturación, y un sistema dimensionado sólo para pallets no acompaña ese movimiento. Por eso conviene declarar el horizonte del dimensionamiento y revisar la composición del pedido, no sólo el volumen.
Qué se automatiza primero cuando hay pallets y cajas
Cuando la operación tiene las dos cosas y el presupuesto no alcanza para las dos a la vez, hay un criterio de entrada y es el mismo que ordena todo el resto: se automatiza donde la operación se traba, no donde es más visible.
En la práctica, eso se resuelve con tres preguntas.
Dónde se acumula trabajo esperando. Si la carga se apila en playa después de descargar porque no hay posición libre, el cuello está del lado del almacenamiento de pallets. Si se apila preparada esperando consolidación, está del lado de la preparación.
Dónde se concentran las horas extra. El proceso que necesita tiempo extra todos los días para cerrar es el que no da abasto.
Qué proceso se rompe primero cuando el volumen sube un día cualquiera.
Hay una tendencia general que sirve como orientación, no como regla: cuando la operación es de preparación intensiva, el lado de cajas suele dar el retorno más rápido, porque ahí está el costo de caminar. Cuando el problema es que no entra más producto, el lado de pallets resuelve primero, porque ahí está la densidad.
Y vale la aclaración honesta sobre el esfuerzo económico de una opción contra la otra: el rango de inversión por tipo de sistema no está confirmado y no se estima. De lo que sí depende es de las mismas variables de siempre, y esas se miden.
Primero la unidad de carga, después todo lo demás
Antes de comparar tecnologías conviene contestar una sola pregunta: qué despacha su operación. Si son pallets completos, el diseño se ordena por cantidad de posiciones y por peso. Si son pedidos armados con cajas y unidades, se ordena por líneas de pedido por día y por cómo se consolida. Y si son las dos cosas —que es lo más común— lo que define el proyecto no son los dos sistemas por separado, sino el flujo entre ellos, que es el que casi siempre se olvida de dimensionar.
Frequently asked questions
Es la forma en que se mueve y se almacena el producto: pallet completo, caja o unidad suelta. Define el sistema porque cambia qué tiene que hacer la máquina. Guardar y sacar pallets enteros y armar un pedido tomando cajas de distintos productos no son dos versiones del mismo equipo: son dos diseños distintos, con datos de dimensionamiento distintos.
La composición del despacho, no la de la recepción. Qué proporción de los pedidos sale como pallet completo y qué proporción se arma. Una operación que recibe todo en pallets pero despacha el ochenta por ciento armado es, a los efectos del diseño, una operación de preparación.
Sí, y es lo más habitual. Lo que hay que definir son tres cosas: dónde está el punto de ruptura en que un pallet pasa a ser cajas sueltas, qué producto se guarda en cada formato, y cómo se coordinan los dos sistemas para armar un pedido que lleva de los dos. El error frecuente es dimensionar los dos por separado y olvidar el flujo de reposición entre ellos.
No, y conviene verificarlo temprano. Un sistema automático toma la unidad de carga siempre igual, así que es sensible a lo que un operario corrige sin darse cuenta: un pallet roto, una carga que sobresale, un film mal aplicado, una altura fuera de lo previsto. Definir el estándar de unidad de carga aceptable y qué se hace con la que no cumple es parte del diseño.