
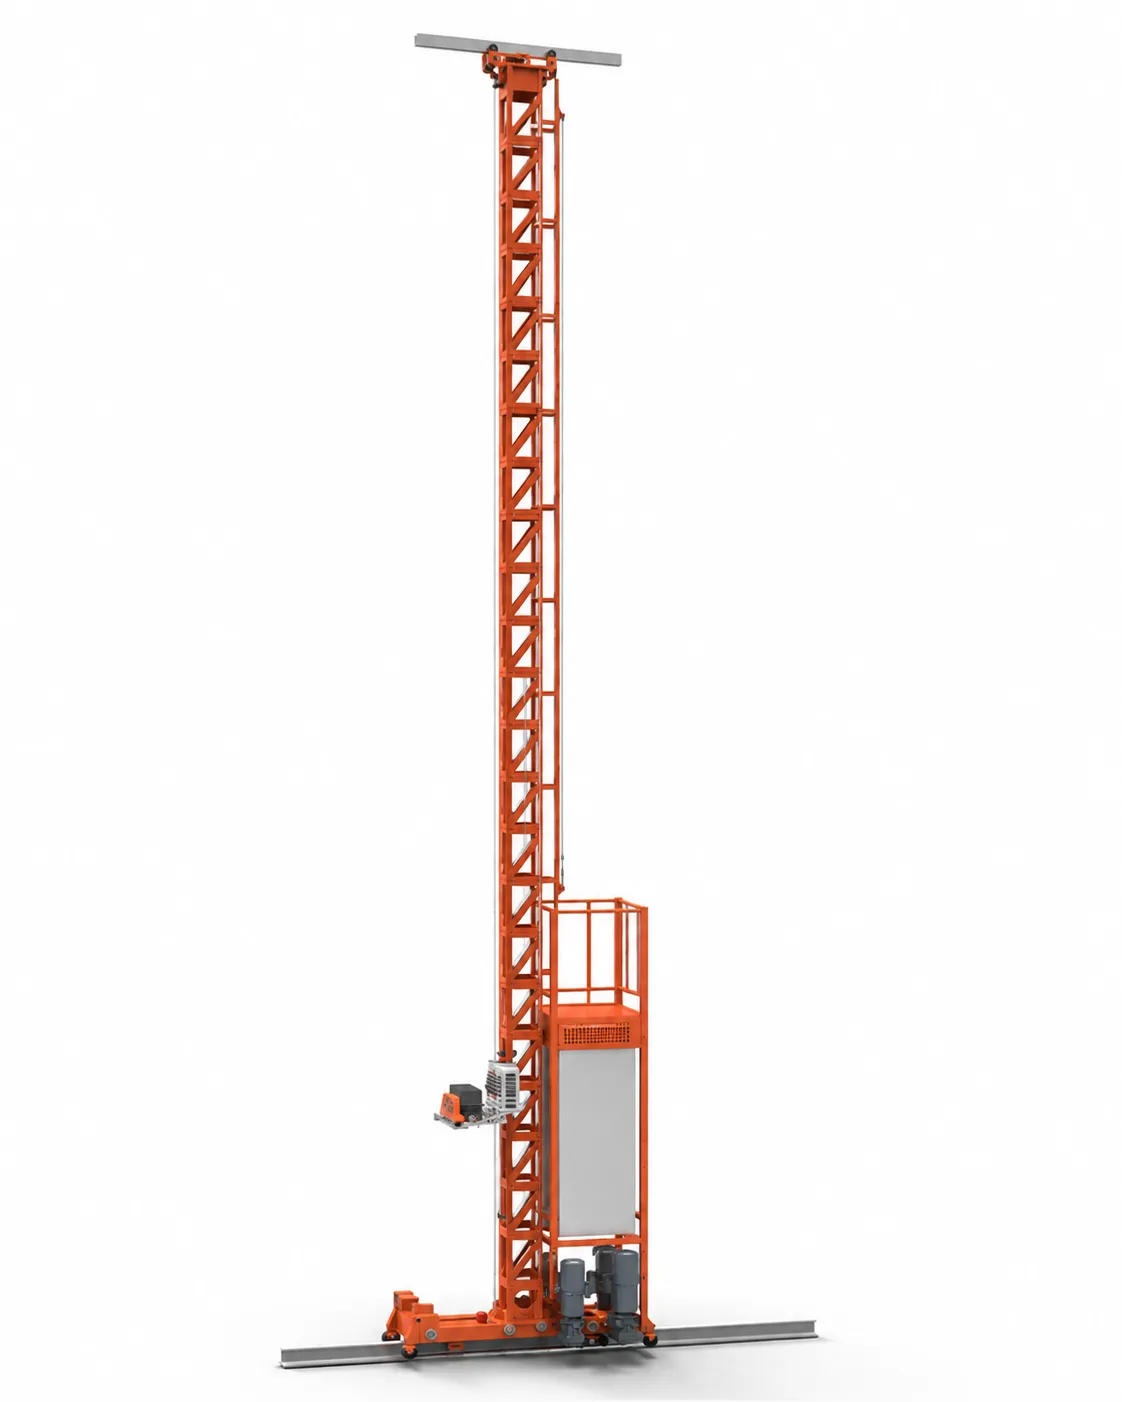
Un almacén automático no funciona solo: necesita operadores en los puestos de entrada y de salida, alguien que atienda incidencias, mantenimiento programado y un responsable del software de gestión. El tamaño del equipo y los turnos se definen dentro del proyecto, junto con la capacitación, que forma parte del alcance.
Qué puestos existen en un almacén automático
La imagen de un almacén, depósito o bodega automático vacío de gente es falsa, y conviene desarmarla con la lista concreta de lo que hay.
Puestos de entrada al sistema. Alguien recibe la carga, verifica que cumpla el estándar —que el pallet esté sano, que la altura no exceda lo previsto, que el film esté bien aplicado— y la ingresa. Es un puesto clave porque el sistema toma la unidad siempre igual y no corrige lo que un operario corregiría sin pensar.
Puestos de salida o de preparación. En un esquema de producto a persona, el operario ya no camina: el sistema le acerca la caja y él extrae lo que el pedido pide. Sigue siendo una persona, y bastante más productiva.
Atención de incidencias. Alguien que mira qué pasó cuando el sistema se detuvo, resuelve lo que está a su alcance y escala lo que no. Es el puesto que más se olvida al planificar y el que define cuánto dura una parada.
Mantenimiento, con su plan y sus rutinas programadas.
Administración del software de gestión: quién da de alta un producto nuevo, quién ajusta parámetros cuando cambia la operación, quién revisa que el inventario del sistema coincida con la realidad.
Y el sector convencional, porque casi ninguna operación automatiza el cien por ciento.
Cuántas personas por turno depende del diseño de cada proyecto, y no hay un promedio publicable: cambia con el tamaño, los turnos y cuánto de la operación entró al sistema.
Cómo cambia el perfil del personal cuando el sistema se automatiza
El cambio de perfil es real y conviene anticiparlo, porque es una de las cosas que más resistencia genera cuando aparece sin aviso.
Lo que baja es el esfuerzo físico y el recorrido. Menos horas caminando, menos operación de equipos de elevación en pasillos, menos manipulación en altura.
Lo que sube es la responsabilidad sobre el dato. En un almacén manual, si alguien deja un pallet en la posición equivocada, otro lo encuentra. En uno automático, si un movimiento no se confirma o se confirma mal, el sistema queda creyendo algo que no es cierto, y nadie lo va a ver hasta que falle una extracción. La exactitud deja de ser una virtud y pasa a ser un requisito de funcionamiento.
También sube la capacidad de resolver situaciones no previstas. El trabajo rutinario lo hace el sistema; lo que queda para las personas es justamente lo que se sale de la rutina.
Qué significa eso para el equipo. La mayoría de las operaciones cubre estos puestos con su propia gente, y es lo razonable: conocen el producto, los clientes y la operación, que es lo que no se aprende en un curso. Lo que hace falta es la formación en el sistema, y eso es parte del alcance del proyecto.
Hay un puesto que suele requerir un perfil distinto y conviene identificarlo temprano: el responsable del software de gestión, que necesita entender tanto la operación como el sistema.
Qué incluye la capacitación y cuándo se hace
La capacitación es una de las seis partidas de un proyecto de automatización y no un anexo, y el momento en que se hace cambia el resultado.
Qué incluye, en general. La operación normal de cada puesto. Los procedimientos de excepción, que son los que más se usan y menos se enseñan: qué hacer con una unidad de carga que el sistema rechaza, cómo se cancela un pedido a mitad de preparación, cómo se bloquea un producto por calidad, cómo se hace un conteo con el sistema operando. Las rutinas de mantenimiento que va a hacer el equipo propio. Y el procedimiento de contingencia.
Cuándo se hace. Durante la puesta en marcha, que en un proyecto de automatización lleva de 3 a 4 meses desde la firma. Y la parte que más vale es la que ocurre en las pruebas: el equipo que va a operar tiene que estar ahí, con carga real, no sólo los técnicos de montaje.
Por qué ese momento importa. Una capacitación de aula, dada una semana antes de arrancar, se olvida. Una capacitación hecha sobre el sistema real, resolviendo los casos raros que aparecen en las pruebas, se queda.
Y una recomendación que ahorra problemas más adelante: que el material quede escrito y en poder de la empresa. La rotación de personal existe, y un procedimiento que vive en la memoria de quien estuvo en el arranque se pierde con esa persona.
Qué pasa cuando el sistema se detiene: el plan de contingencia
Un almacén manual degrada: si falla algo, se trabaja más lento. Uno automático se detiene. Esa diferencia es la que obliga a tener el plan escrito antes de arrancar, y probado.
El plan tiene que contestar cinco preguntas concretas.
Cómo se despacha lo urgente con el sistema parado. En la mayoría de los diseños hay alguna forma de extracción manual o de acceso de emergencia a parte del stock, pero se define en el diseño y se prueba: no se descubre el día que hace falta.
Qué stock conviene tener accesible fuera del sistema automático. Muchas operaciones dejan los productos de mayor rotación o los de compromiso crítico en el sector convencional, justamente por esto. Ese sector es, en la práctica, el mejor plan de contingencia disponible.
Quién hace el primer diagnóstico y a quién llama. La diferencia entre una detención de dos horas y una de dos días suele estar en quién mira primero y con qué instrucción.
Qué repuestos críticos están en el almacén y quién define esa lista.
Y cómo se registra lo que se movió mientras el sistema estuvo caído. Esta es la que más se olvida y la que deja la peor secuela: si no se registra, al volver el inventario del sistema no coincide con la realidad y hay que reconciliar todo.
El plan se define dentro del proyecto y se prueba durante la puesta en marcha.
Qué parte de la operación sigue siendo manual
Casi ninguna operación automatiza el cien por ciento, y las razones son buenas, no una concesión.
Qué suele quedar manual.
Los productos que no entran en el estándar del sistema: dimensiones fuera de rango, formas irregulares, unidades de carga especiales. Forzarlos al sistema automático cuesta más que resolverlos aparte.
Los de rotación muy baja que no justifican la ubicación automática, y los que entran y salen una sola vez.
Tareas de valor agregado: armado de combos, etiquetado especial, acondicionamiento para un cliente puntual.
Buena parte del circuito de devoluciones, que por naturaleza llega en estado variable y necesita una decisión humana antes de volver al stock.
Y la recepción, en muchas operaciones, hasta el punto donde la carga entra al sistema.
Esa convivencia no es una solución a medias: es la configuración normal. Lo que sí exige es diseñar el punto donde los dos sectores se tocan —dónde entrega uno y dónde recibe el otro, con espacio suficiente— y mantener un único inventario con dos ubicaciones, no dos inventarios.
Y exige algo del lado del equipo: los procedimientos ahora son dos y hay que escribirlos como dos. El mismo operario puede trabajar en los dos sectores, pero las reglas no son las mismas, y confundirlas es una de las causas habituales de diferencias de inventario después de automatizar.
Cambia el trabajo, no desaparece
Un almacén automático se opera con gente: en los puestos de entrada y salida, atendiendo incidencias, manteniendo el sistema, administrando el software y sosteniendo el sector que quedó convencional. Lo que cambia es el contenido del trabajo —menos recorrido y más responsabilidad sobre el dato— y eso hay que anticiparlo con capacitación hecha sobre el sistema real durante las pruebas, no en un aula la semana previa. Las dos cosas que conviene exigir antes de arrancar son el material de capacitación escrito y en poder de la empresa, y el plan de contingencia probado.
Frequently asked questions
No. Necesita operadores en los puestos de entrada y de salida, alguien que atienda incidencias, mantenimiento programado, un responsable del software de gestión y el equipo del sector que quedó convencional. Lo que cambia es el contenido del trabajo: menos recorrido y esfuerzo físico, más responsabilidad sobre la exactitud del dato.
Depende del diseño de cada proyecto y no hay un promedio publicable: cambia con el tamaño, la cantidad de turnos y cuánto de la operación entró al sistema. Lo que sí se puede anticipar son los puestos que van a existir, y con esa lista más los datos de su propia operación la dotación se define dentro del proyecto.
La operación normal de cada puesto, los procedimientos de excepción —unidad de carga rechazada, cancelación a mitad de preparación, bloqueo por calidad, conteo con el sistema operando—, las rutinas de mantenimiento que hará el equipo propio y el procedimiento de contingencia. Conviene hacerla durante las pruebas, con carga real y con el equipo que va a operar, no en un aula la semana previa.
Lo que diga el plan de contingencia, que se escribe dentro del proyecto y se prueba en la puesta en marcha. Tiene que definir cómo se despacha lo urgente con el sistema parado, qué stock queda accesible fuera del sistema, quién hace el primer diagnóstico y a quién llama, qué repuestos críticos hay en el almacén, y cómo se registra lo que se movió mientras estuvo caído.
Sí, y es la configuración normal. Suelen quedar manuales los productos fuera del estándar del sistema, los de rotación muy baja, las tareas de valor agregado y buena parte de las devoluciones. Lo que hay que diseñar es el punto donde los dos sectores se tocan y mantener un único inventario con dos ubicaciones. Y escribir los procedimientos como dos, porque las reglas no son las mismas.