
Si la operación se traba porque no entra más producto, el cuello de botella está en el almacenamiento. Si se traba porque el producto tarda en llegar de un punto a otro, está en el transporte interno. Automatizar el lado equivocado mejora un indicador y deja el problema exactamente donde estaba.
Cómo se identifica el cuello de botella con datos y no con impresiones
El cuello de botella casi nunca está donde más se ve. Lo que se ve es el efecto —el camión que espera, el pedido que sale tarde— y el efecto suele estar un proceso más adelante que la causa.
Hay una forma confiable de ubicarlo y no depende de la intuición de nadie: se busca dónde se acumula trabajo esperando. Un proceso que no da abasto genera cola antes de él, siempre.
Qué mirar, concretamente, en un almacén, depósito o bodega.
Dónde hay carga quieta esperando que alguien la tome. Si se apila en playa después de descargar, algo aguas abajo no la absorbe. Si se apila preparada esperando despacho, el problema está en el despacho o en la coordinación con el transporte.
Dónde se concentran las horas extra. El proceso que necesita tiempo extra todos los días para cerrar es el que está al límite, y se ve en la liquidación, no en la percepción.
Qué se rompe primero cuando el volumen sube un día cualquiera. Ese es el límite real de la operación, y es la prueba más barata de todas porque ya ocurrió: basta recordar el último día de pico y qué fue lo que no se pudo sostener.
Y cuánto tiempo pasa entre que una unidad entra al almacén y queda disponible para vender. Si ese tiempo es largo con el depósito medio vacío, el problema no es de espacio.
Ese dato se saca del software de gestión y de mirar el piso, y se mide antes de elegir tecnología.
Qué síntomas apuntan al almacenamiento
El almacenamiento es el cuello cuando el límite es de capacidad: no hay dónde poner lo que hay que poner.
Los síntomas son reconocibles.
Pallets sin ubicación ocupando pasillo, no un día de pico sino de forma permanente. Cuando el pasillo se convierte en almacenamiento, la operación ya está trabajando por encima de su capacidad.
La recepción que espera porque no hay posición libre. El muelle no está lento: está esperando que se libere lugar.
Metros alquilados afuera para absorber el excedente, con el transporte entre los dos puntos que eso agrega.
Productos ubicados donde no corresponde porque no quedaba otro lugar, con el efecto en cadena sobre los recorridos de preparación.
Y el indicador que lo confirma: alta ocupación de posiciones sostenida en el tiempo, no en el pico.
Qué lo resuelve. La variable es la densidad de almacenamiento, es decir, cuántas posiciones entran por metro cuadrado de planta. Los sistemas de alta densidad pueden llevarla hasta tres veces la actual y liberar hasta un 66% de la superficie ocupada, según la configuración del proyecto, y lo hacen por un mecanismo concreto: no apilan distinto, eliminan los pasillos de maniobra que exigen los autoelevadores o montacargas y convierten esa superficie en almacenamiento.
Un cuidado antes de comprar densidad: parte del problema de espacio suele resolverse ordenando. Conviene descartarlo primero, porque cambia el tamaño del sistema que después hace falta.
Qué síntomas apuntan al transporte interno
El transporte interno es el cuello cuando el límite es de circulación: hay lugar, pero la carga tarda en llegar de un punto a otro.
Los síntomas son otros.
Equipos de elevación circulando la mayor parte del tiempo sin carga, yendo a buscar. Si una proporción alta de los movimientos es traslado en vacío, el recorrido es el costo.
Operarios de preparación caminando más que tomando producto. En preparación manual, la mayor parte del tiempo se va en el recorrido entre posiciones, no en la extracción.
Distancias largas entre zonas que trabajan juntas: recepción lejos del almacenamiento, preparación lejos de despacho.
Cola en un punto de transferencia: carga esperando que aparezca un equipo que la lleve al siguiente paso.
Y el indicador que lo confirma: tiempo de ciclo largo con ocupación de posiciones normal. Hay lugar, pero las cosas tardan.
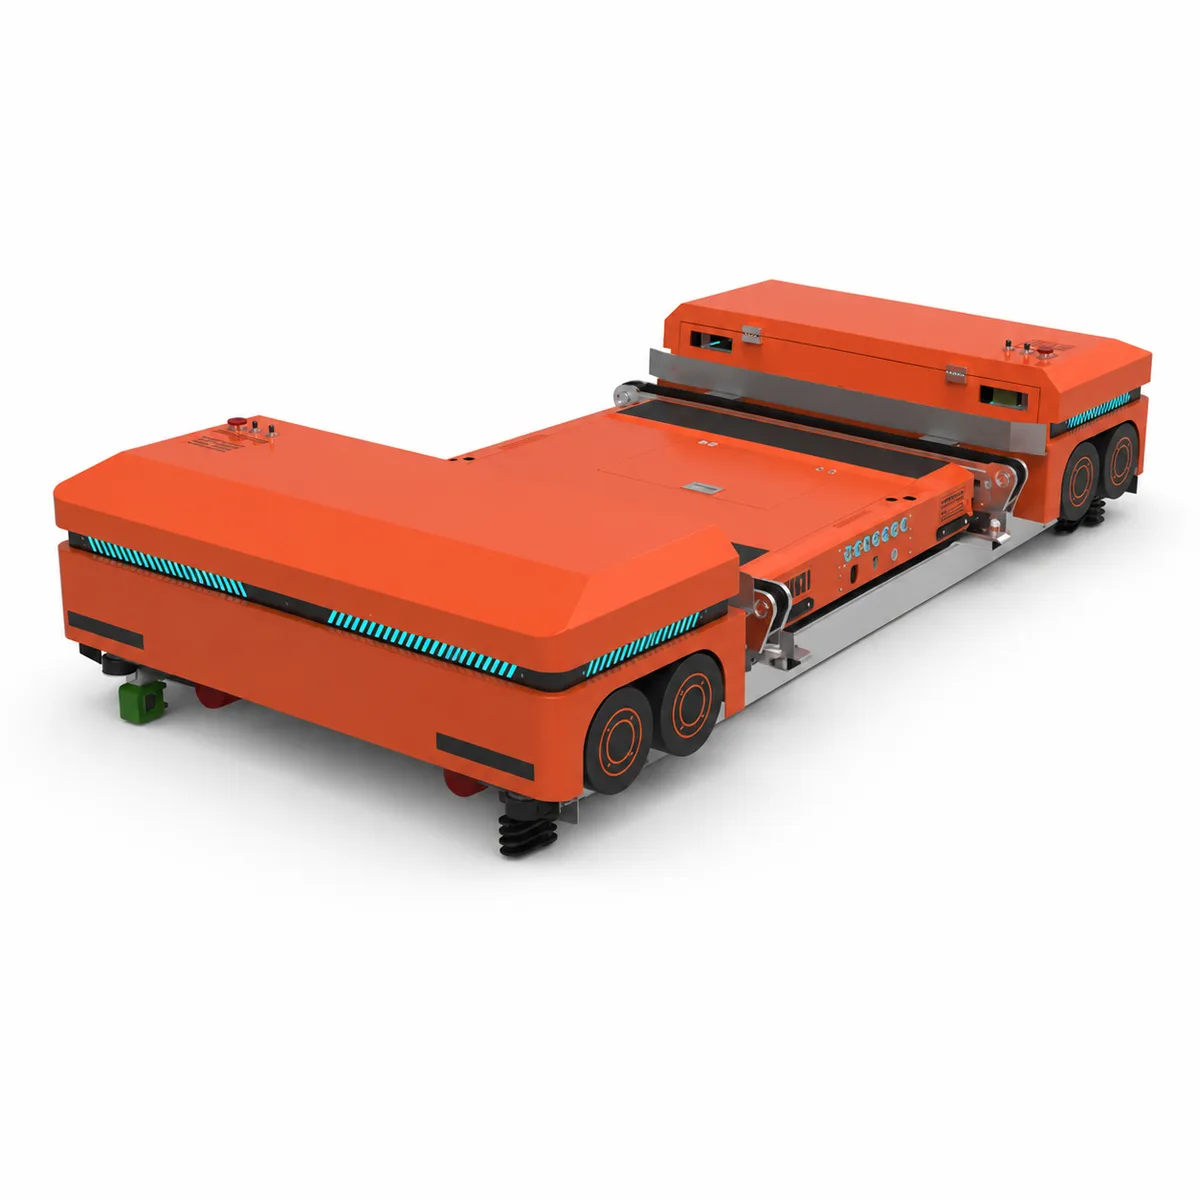
Qué lo resuelve. Del lado de mecanizar, los transportadores, que conectan puntos fijos con flujo continuo y rinden cuando el recorrido es siempre el mismo. Del lado de automatizar, los robots móviles autónomos o AMR —unidades que se desplazan solas por el piso llevando la carga hasta donde se la necesita— que rinden cuando los orígenes y destinos cambian.
La elección entre los dos no es de potencia sino de variabilidad del recorrido: fijo y repetitivo favorece transportadores; variable favorece robots móviles.
Qué tecnologías resuelven cada lado
Conviene tenerlo ordenado, porque es donde se mezclan escalones distintos y eso confunde la decisión.
Del lado del almacenamiento. Antes de automatizar están las soluciones de equipamiento: racks y estanterías, entrepisos, y el software de gestión que asigna las ubicaciones con criterio. Cuando eso ya está y no alcanza, entran los sistemas automáticos: transelevadores para pallets completos, robots lanzadera para cajas, y almacenamiento vertical para inventarios de mucha referencia y poco volumen por referencia.
Del lado del transporte. Antes de automatizar están los transportadores, que son mecanización: flujo continuo entre puntos fijos. Cuando el recorrido es variable o el layout cambia, entran los robots móviles autónomos.
La diferencia entre los dos lados que más define el proyecto: el almacenamiento se dimensiona por cantidad de ubicaciones, el transporte por movimientos por hora y por distancia. Son dos cálculos distintos y usan datos distintos, así que una propuesta que no distingue qué está resolviendo es una propuesta que no se puede evaluar.
Y una aclaración sobre la escalera de escalones, para no prometer de más: una etapa se diseña pensando en la siguiente, pero que un equipamiento instalado hoy acepte una tecnología automática mañana depende del sistema concreto y lo valida ingeniería. No se afirma de antemano.
Qué pasa cuando se resuelve uno y el otro queda igual
Es el resultado más frecuente de elegir el lado equivocado, y vale la pena describirlo porque casi nunca se ve venir.
Si se automatiza el almacenamiento cuando el cuello era el transporte, aparece esto: el sistema guarda y entrega rápido, las posiciones alcanzan de sobra, y los pedidos siguen saliendo tarde porque el problema era llevar la carga desde el sistema hasta el despacho. El indicador de ocupación mejora, el de servicio no se mueve.
Si se automatiza el transporte cuando el cuello era el almacenamiento, pasa lo inverso: la carga circula más rápido, y llega antes a un lugar donde sigue sin haber posición libre. La cola se mueve unos metros y se queda ahí.
Hay un tercer caso, y es el más común de todos: los dos estaban ajustados y resolver uno destapa al otro. Eso no es un error de diagnóstico, es lo esperable, y la forma de anticiparlo es medir los dos antes de empezar y saber cuál va a ser el límite siguiente. Un proyecto que dice cuál va a ser el próximo cuello de botella es un proyecto bien hecho, no uno que se quedó corto.
La forma de evitar los dos primeros casos es la misma y no cuesta nada: medir dónde se acumula trabajo esperando, con doce meses de datos, antes de mirar un solo equipo.
Un lado se mide en ubicaciones, el otro en movimientos
Las dos preguntas se parecen desde el piso y se resuelven con tecnologías, cálculos y datos distintos. El almacenamiento es el cuello cuando falta capacidad y se dimensiona por cantidad de ubicaciones; el transporte interno lo es cuando falta circulación y se dimensiona por movimientos por hora y distancia. La forma de no equivocarse es la misma en los dos casos y es barata: buscar dónde se acumula trabajo esperando, con doce meses de datos y el pico identificado aparte. Y si los dos están al límite, conviene saberlo antes, porque resolver uno va a destapar el otro.
Frequently asked questions
Mire dos indicadores juntos. Si la ocupación de posiciones es alta de forma sostenida —no sólo en el pico— el cuello está en el almacenamiento. Si la ocupación es normal y lo que es largo es el tiempo entre que algo entra y queda disponible, el cuello está en el transporte. Hay lugar, pero las cosas tardan, y esa combinación es la que define el lado.
No es una cuestión de potencia sino de variabilidad del recorrido. Los transportadores rinden cuando el trayecto es siempre el mismo entre puntos fijos, porque dan flujo continuo. Los robots móviles autónomos rinden cuando los orígenes y destinos cambian, o cuando el layout puede cambiar, porque no hay instalación fija que reubicar.
Mejora un indicador y el problema queda donde estaba. Si automatiza el almacenamiento cuando el cuello era el transporte, la ocupación mejora y los pedidos siguen saliendo tarde. Si automatiza el transporte cuando faltaba lugar, la carga llega más rápido a un sitio donde sigue sin haber posición libre: la cola se mueve unos metros y se queda ahí.
Sí, y es el caso más común. Resolver uno destapa al otro, y eso no es un error de diagnóstico sino lo esperable. La forma de anticiparlo es medir los dos antes de empezar y saber cuál va a ser el límite siguiente: un proyecto que dice cuál va a ser el próximo cuello de botella está bien hecho, no se quedó corto.